防水透音膜 - 透音防护方案
深圳市三德利精密科技有限公司专注防水透音膜研发与精密模切加工,为音频设备提供防水与透声兼顾的专业解决方案。
品质保障
所有产品经过严格的防水测试、声学测试和老化测试,配合精密模切加工,确保每一个交付产品的一致性和可靠性。支持来图来样定制,快速打样。
防水透音膜和普通防水透声膜有什么区别?
防水透音膜是三德利的高端系列,针对高保真音频设备设计。核心差异在于失真控制:透音膜THD增量<0.5%(普通透声膜1~2%),频响波动<1.5dB。简单说,听音乐、专业扩声选透音膜,通话、语音类的选透声膜就够了。
膜厚0.01mm会不会容易破?
不会。ePTFE材料虽然薄,但具有优异的韧性和抗穿刺性能。0.01mm膜厚对应的是透音需求,如果安装环境有尖锐物体或高气流冲击,三德利可复合PET或无纺布支撑层增强强度,同时不影响声学表现。
你们能配合音频设备做声学调试吗?
可以。三德利可配合客户进行频响曲线、THD(总谐波失真)、最大声压级等电声指标验证。贴膜前后的声学差异数据可量化提供,帮助优化音腔设计。常规规格3个工作日出样,定制方案5个工作日。
防水透音膜能用在高声压场景吗(比如派对音箱)?
可以。三德利防水透音膜在大声压(>100dB)下仍能保持低失真表现。建议在大功率场景下选择稍厚规格(0.03~0.05mm)以平衡声压承受能力和声学表现。
案例一:高端智能音箱音质认证
某音频品牌开发Wi-Fi智能音箱时需要在扬声器前方加装防水膜以通过IP54认证,但测试发现加膜后总谐波失真(THD)从0.3%升至1.8%,严重影响音质评级。改用三德利防水透音膜(THD增量<0.5%,膜厚0.03mm)后,THD控制在0.6%以内,通过Hi-Res认证并顺利量产。
案例二:助听器防汗方案
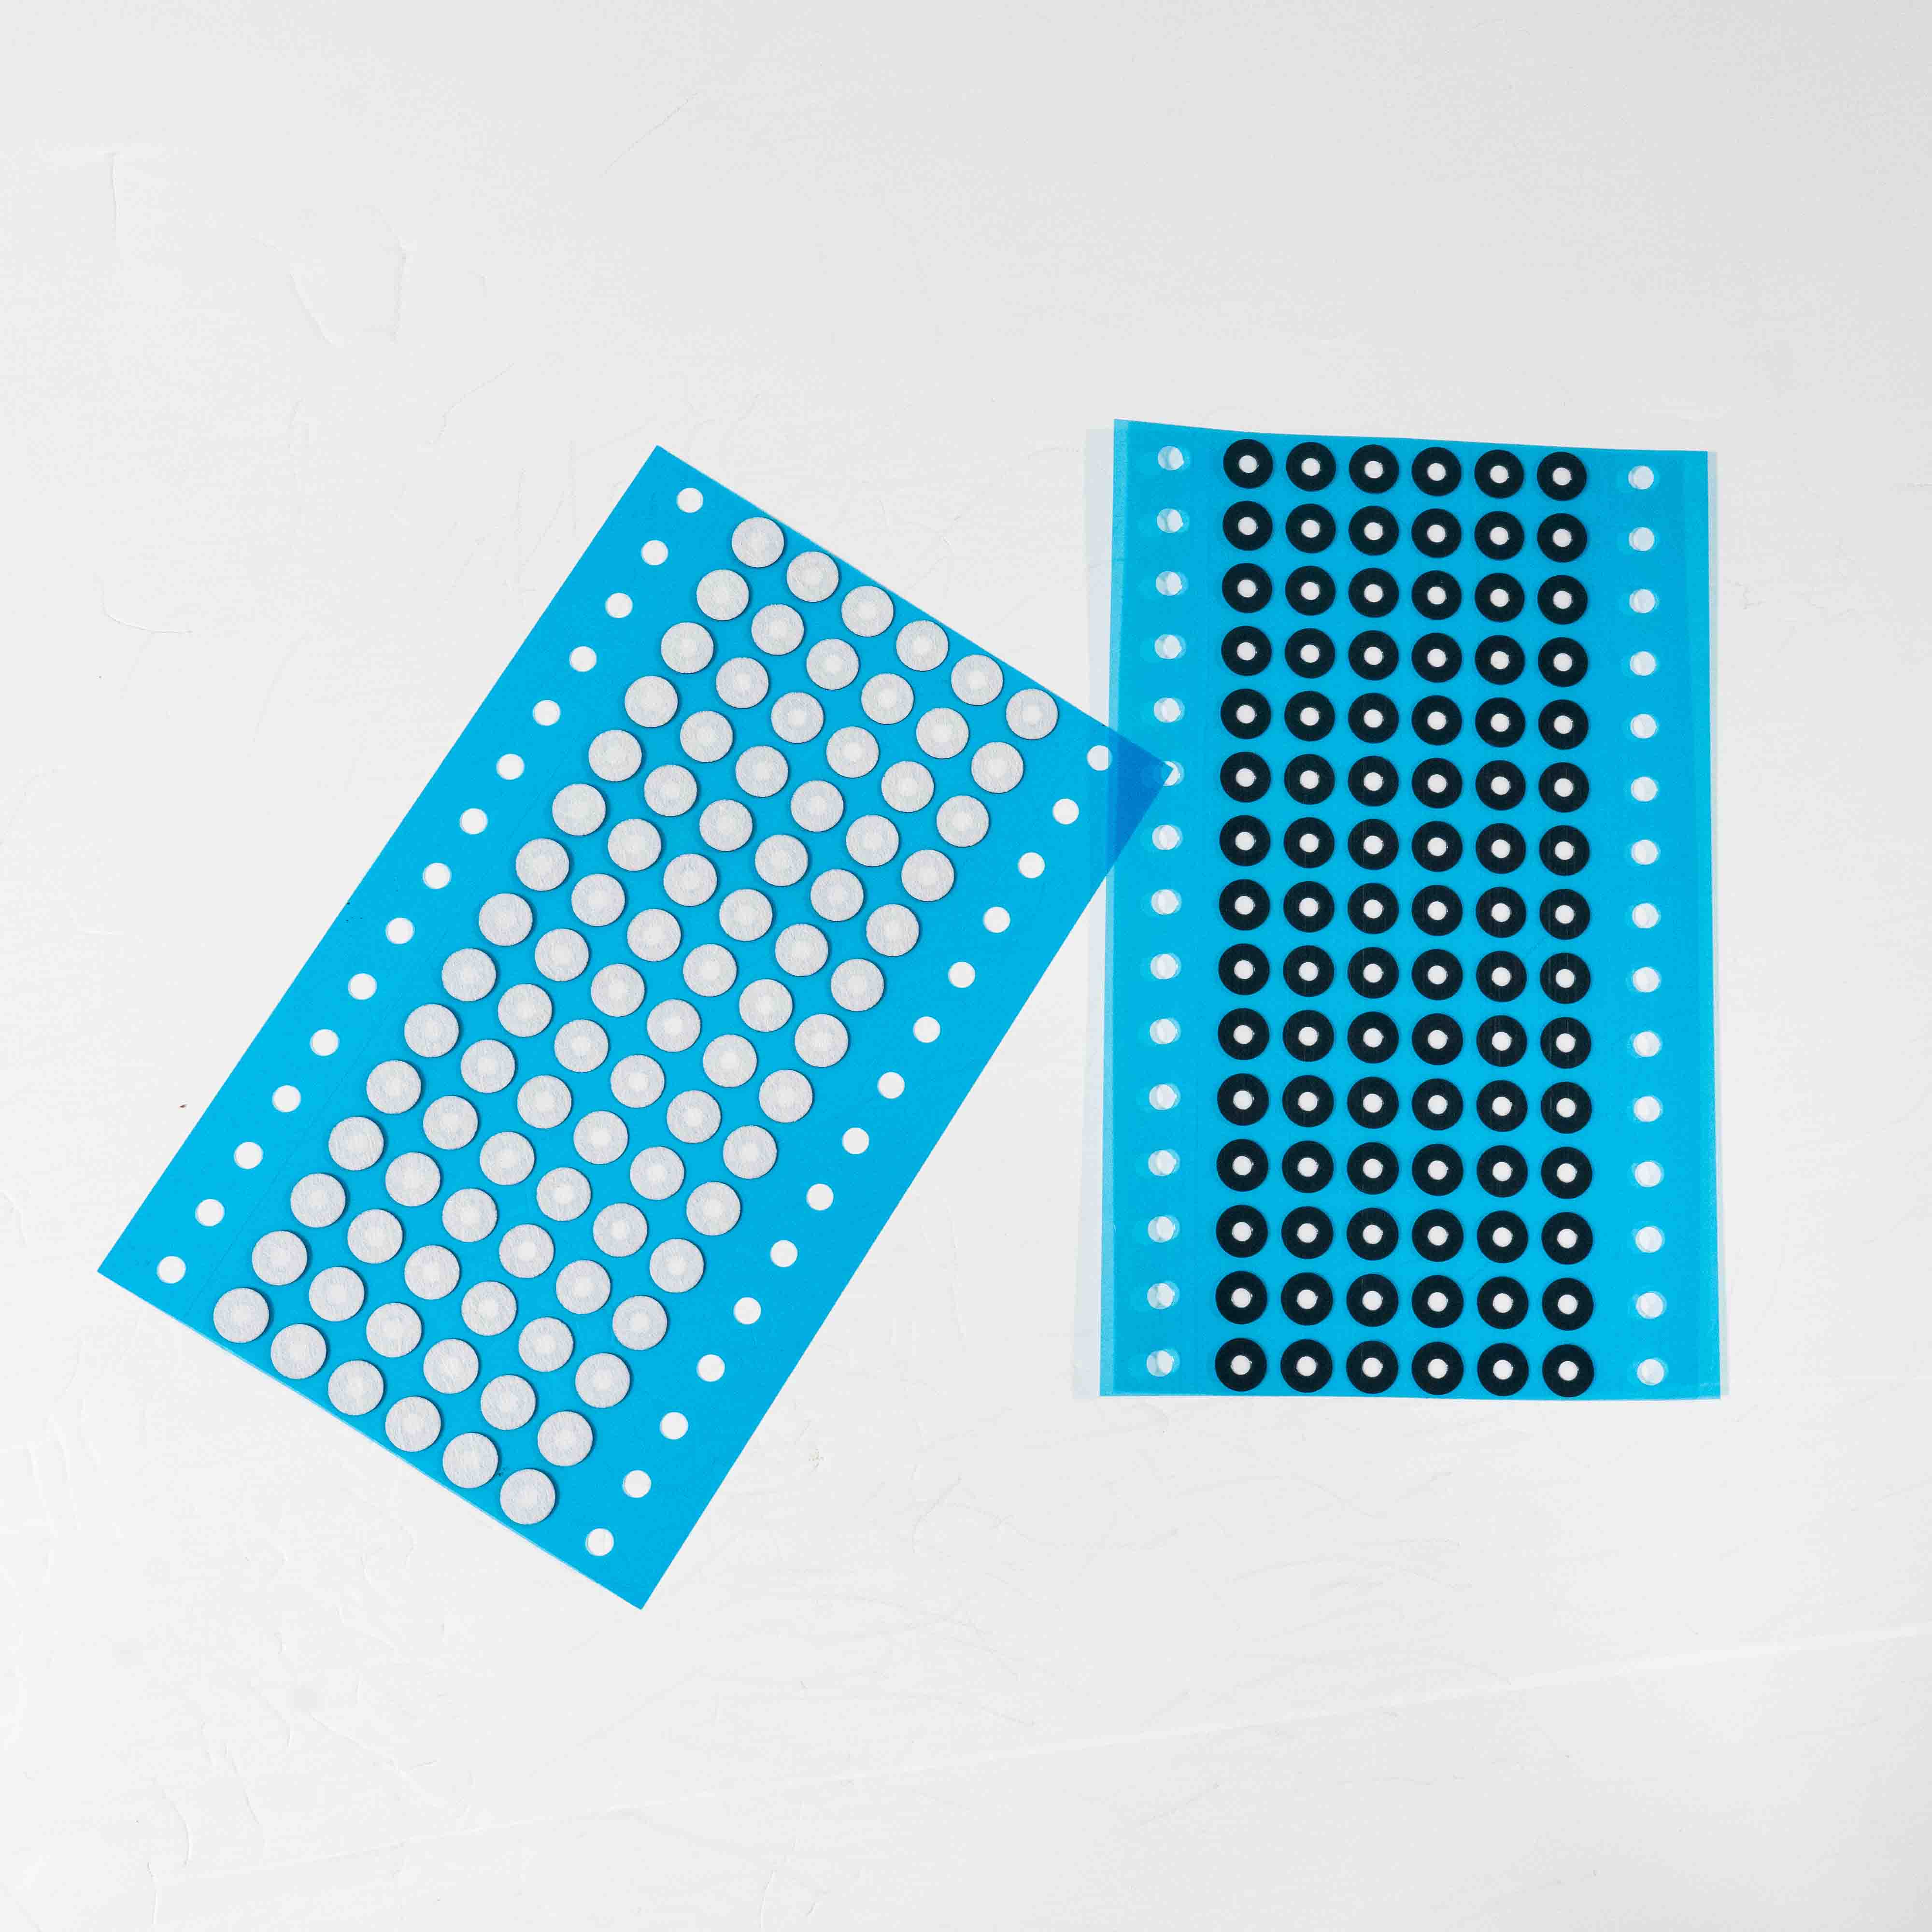
某助听器厂商需要解决用户佩戴时汗水从麦克风孔渗入导致的声音失真和腐蚀问题。要求膜片超薄(总厚度<0.15mm含背胶)、声学失真低。三德利定制防水透音膜(直径2.5mm,膜厚0.02mm,背胶总厚0.12mm),THD增量<0.3%,防汗测试通过。该方案已用于其两款旗舰助听器产品。
核心优势
防水与高保真音质兼备:ePTFE微孔膜厚度仅0.01mm~0.1mm,声波透过率高,插入损耗≤1dB@1kHz,在实现IP68防水的同时保障高保真音质输出,特别适用于对音质要求较高的高端音频设备。
超薄柔性设计:膜厚最低可至0.01mm,是目前市面上最薄的防水透音膜材之一,可贴合在微型扬声器、受话器等精密声学器件的出音口,不占用额外空间。
宽频响表现优异:在300Hz~8kHz人声频段内声衰减<1dB,高频延伸自然,无明显谐振峰,确保语音通话清晰自然、音乐播放细节丰富。
可靠粘接与耐候性:预复合高性能胶层,粘结强度≥8N/25mm,耐温-40℃~125℃,通过双85高温高湿(85℃/85%RH)1000小时可靠性测试。
工作原理
防水透音膜利用ePTFE材料超薄(0.01mm~0.1mm)且微孔分布均匀的特性,允许声波高效穿透的同时阻隔液态水。膜材的微孔率高达85%以上,声波振动可无障碍通过微孔结构传递,实现透声率>95%的优异声学表现,同时满足IP68级防水防护要求。
合作引导
三德利为音频设备厂商提供从膜材选型、声学仿真测试到精密模切交付的完整服务。可配合客户进行频响曲线、总谐波失真、IP防水等级等专项测试。常规规格3个工作日内寄样,定制方案5个工作日内出样。如有防水透音方案需求,欢迎联系工程团队沟通具体声学指标。
如果您需要日常防水透气方案,请查看防水透气膜;如需声学防水方案,请查看防水透声膜;如需大温差环境均压方案,请查看泄压平衡透气膜。三德利提供四大系列ePTFE膜的样品测试和选型指导。
1. 防水透音膜和防水透声膜有什么区别?
答:防水透声膜主要解决“声音能传过去”的问题;防水透音膜在此基础上进一步优化了声学结构,重点提升声音的保真度和清晰度,减少失真,适用于对音质要求更高的设备,如高端耳机、智能音箱、助听器等。
2. 你们的防水透音膜能做到什么防水等级?
答:我们可支持IP67/IP68级防尘防水,同时保持稳定的声学透过率和低失真特性。具体等级可根据产品结构设计和测试要求定制。
3. 贴了防水透音膜会影响音质吗?
答:我们通过优化膜材的厚度、微孔结构和声学阻尼设计,在兼顾防水的同时有效降低声音衰减和失真,确保语音、音乐等声音清晰、自然、保真。
4. 你们的膜可以做成什么形状和尺寸?
答:我们支持背胶冲型和精密模切加工,可根据您的图纸或来样定制形状、尺寸和背胶类型,适配不同产品结构。
5. 打样需要多长时间?
答:按图来样,我们支持24~72小时快速打样,帮助您快速验证声学方案。
6. 最小起订量是多少?
答:起订量根据产品规格和工艺不同有所差异,具体可联系我们的销售工程师确认,小批量试产也欢迎沟通。
7. 你们的膜适用于哪些行业?
答:主要应用于高端耳机、智能音箱、助听器、对讲机、智能手机、智能穿戴(如手表、眼镜)等对音质和防水都有要求的设备。
8. 如何确保产品质量一致性?
答:我们采用精密模切工艺和严格的过程检验,确保每批次产品的孔径、厚度、背胶粘性和声学性能保持一致,满足批量生产要求。
9. 如何获取样品和报价?
答:您可以直接联系我们的销售团队,提供产品应用场景和图纸,我们会为您推荐合适的膜材方案并报价。
TWS 双膜方案:MIC 孔与喇叭孔的规格怎么分开定
耳机上通常有两个要贴膜的位置:一个是 MIC 拾音孔,一个是喇叭(扬声器)出音孔。两者尺寸接近、都在壳体上,但工况完全不同,用同一张膜"省料号"往往是最贵的省法。下面把两个孔位分开说清。
一、两个孔的工况差异
- MIC 孔:膜片通常只有 2~5mm,正对拾音孔,更容易受汗液、耳垢、皮脂污染;对一致性(左右耳、主副麦)要求高于对插损数值的要求。
- 喇叭孔:面积更大、承受的声压更高,气流冲击更强;对低插损与抗顶破要求更高,且外露时还要面对摔落与刮蹭。
这两类需求落到规格上,就是不同的膜厚、不同的复合结构与不同的背胶选择——同款通用,大概率是一个指标富余、另一个指标不够。
二、MIC 孔怎么定规格
优先做到左右与主副一致:同一机型统一膜厚档与复合结构,避免一只耳机用纯膜、另一只用复合网纱,否则两路信号的高频衰减不同,降噪算法里的相位关系会被打乱。其次是抗污染:孔口外露时,建议加防尘网或格栅,并确认疏油性能经得起汗液与清洁剂。第三是装配:MIC 孔周边空间小,优先选带离型纸易撕结构的模切件,减少贴偏。
三、喇叭孔怎么定规格
优先看插损与频响平坦度:先按整机调音目标确定可接受的插损范围,再选膜厚档;若孔位外露或需要过冲洗,则用复合支撑层换抗顶破能力。面积较大的孔位还应注意膜的鼓动——大振幅下纯膜更容易被顶动,带来额外失真。
- MIC 孔|规格:薄、均一、疏油|工艺:小尺寸模切、带易撕离型纸、贴偏控制|验收:左右一致性、整机降噪实测。
- 喇叭孔|规格:低插损、抗顶破|工艺:复合支撑层、压合力均匀、避免溢胶堵孔|验收:频响与失真、满功率 1~2 小时。
四、装配顺序与检验
建议先在结构件上贴膜并做一次目检(孔口无溢胶、膜面无褶皱),再组装整机;贴装后不要用镊子夹膜面,改用吸嘴或边缘取件。检验上用两件事把关:① 抽检贴装位置(照片留档 + 关键尺寸);② 整机做完后测一次降噪与频响,与金样比对。别只在产线末端测防水——防水过了但声学跑偏,同样是不良。
五、什么时候可以共用一张膜
只有在两种情况下才建议共用:一是两个孔位尺寸接近、复合结构相同、且整机实测显示左右与主副差异可忽略;二是产品定位较低、对声学一致性要求宽松。其余情况,把两个孔位当成两个零件来管,打样阶段多做一个料号,量产阶段少一批返工。