
一、从膜材到成品:模切加工场景决定了防护上限
ePTFE、PU、TPU 类防水透气膜在卷材状态下,透气量、静水压、耐温区间这些参数是可以写进规格书的。但整机厂最终拿到的并不是卷材,而是一片带背胶、带离型纸、形状与壳体开孔严丝合缝的模切件。膜材本身达到 IP68,不等于贴进壳体之后还能保持 IP68——中间隔着背胶复合、异形冲型、卷带交付三道加工工序,任何一道出偏差,实测结果都会往下掉。
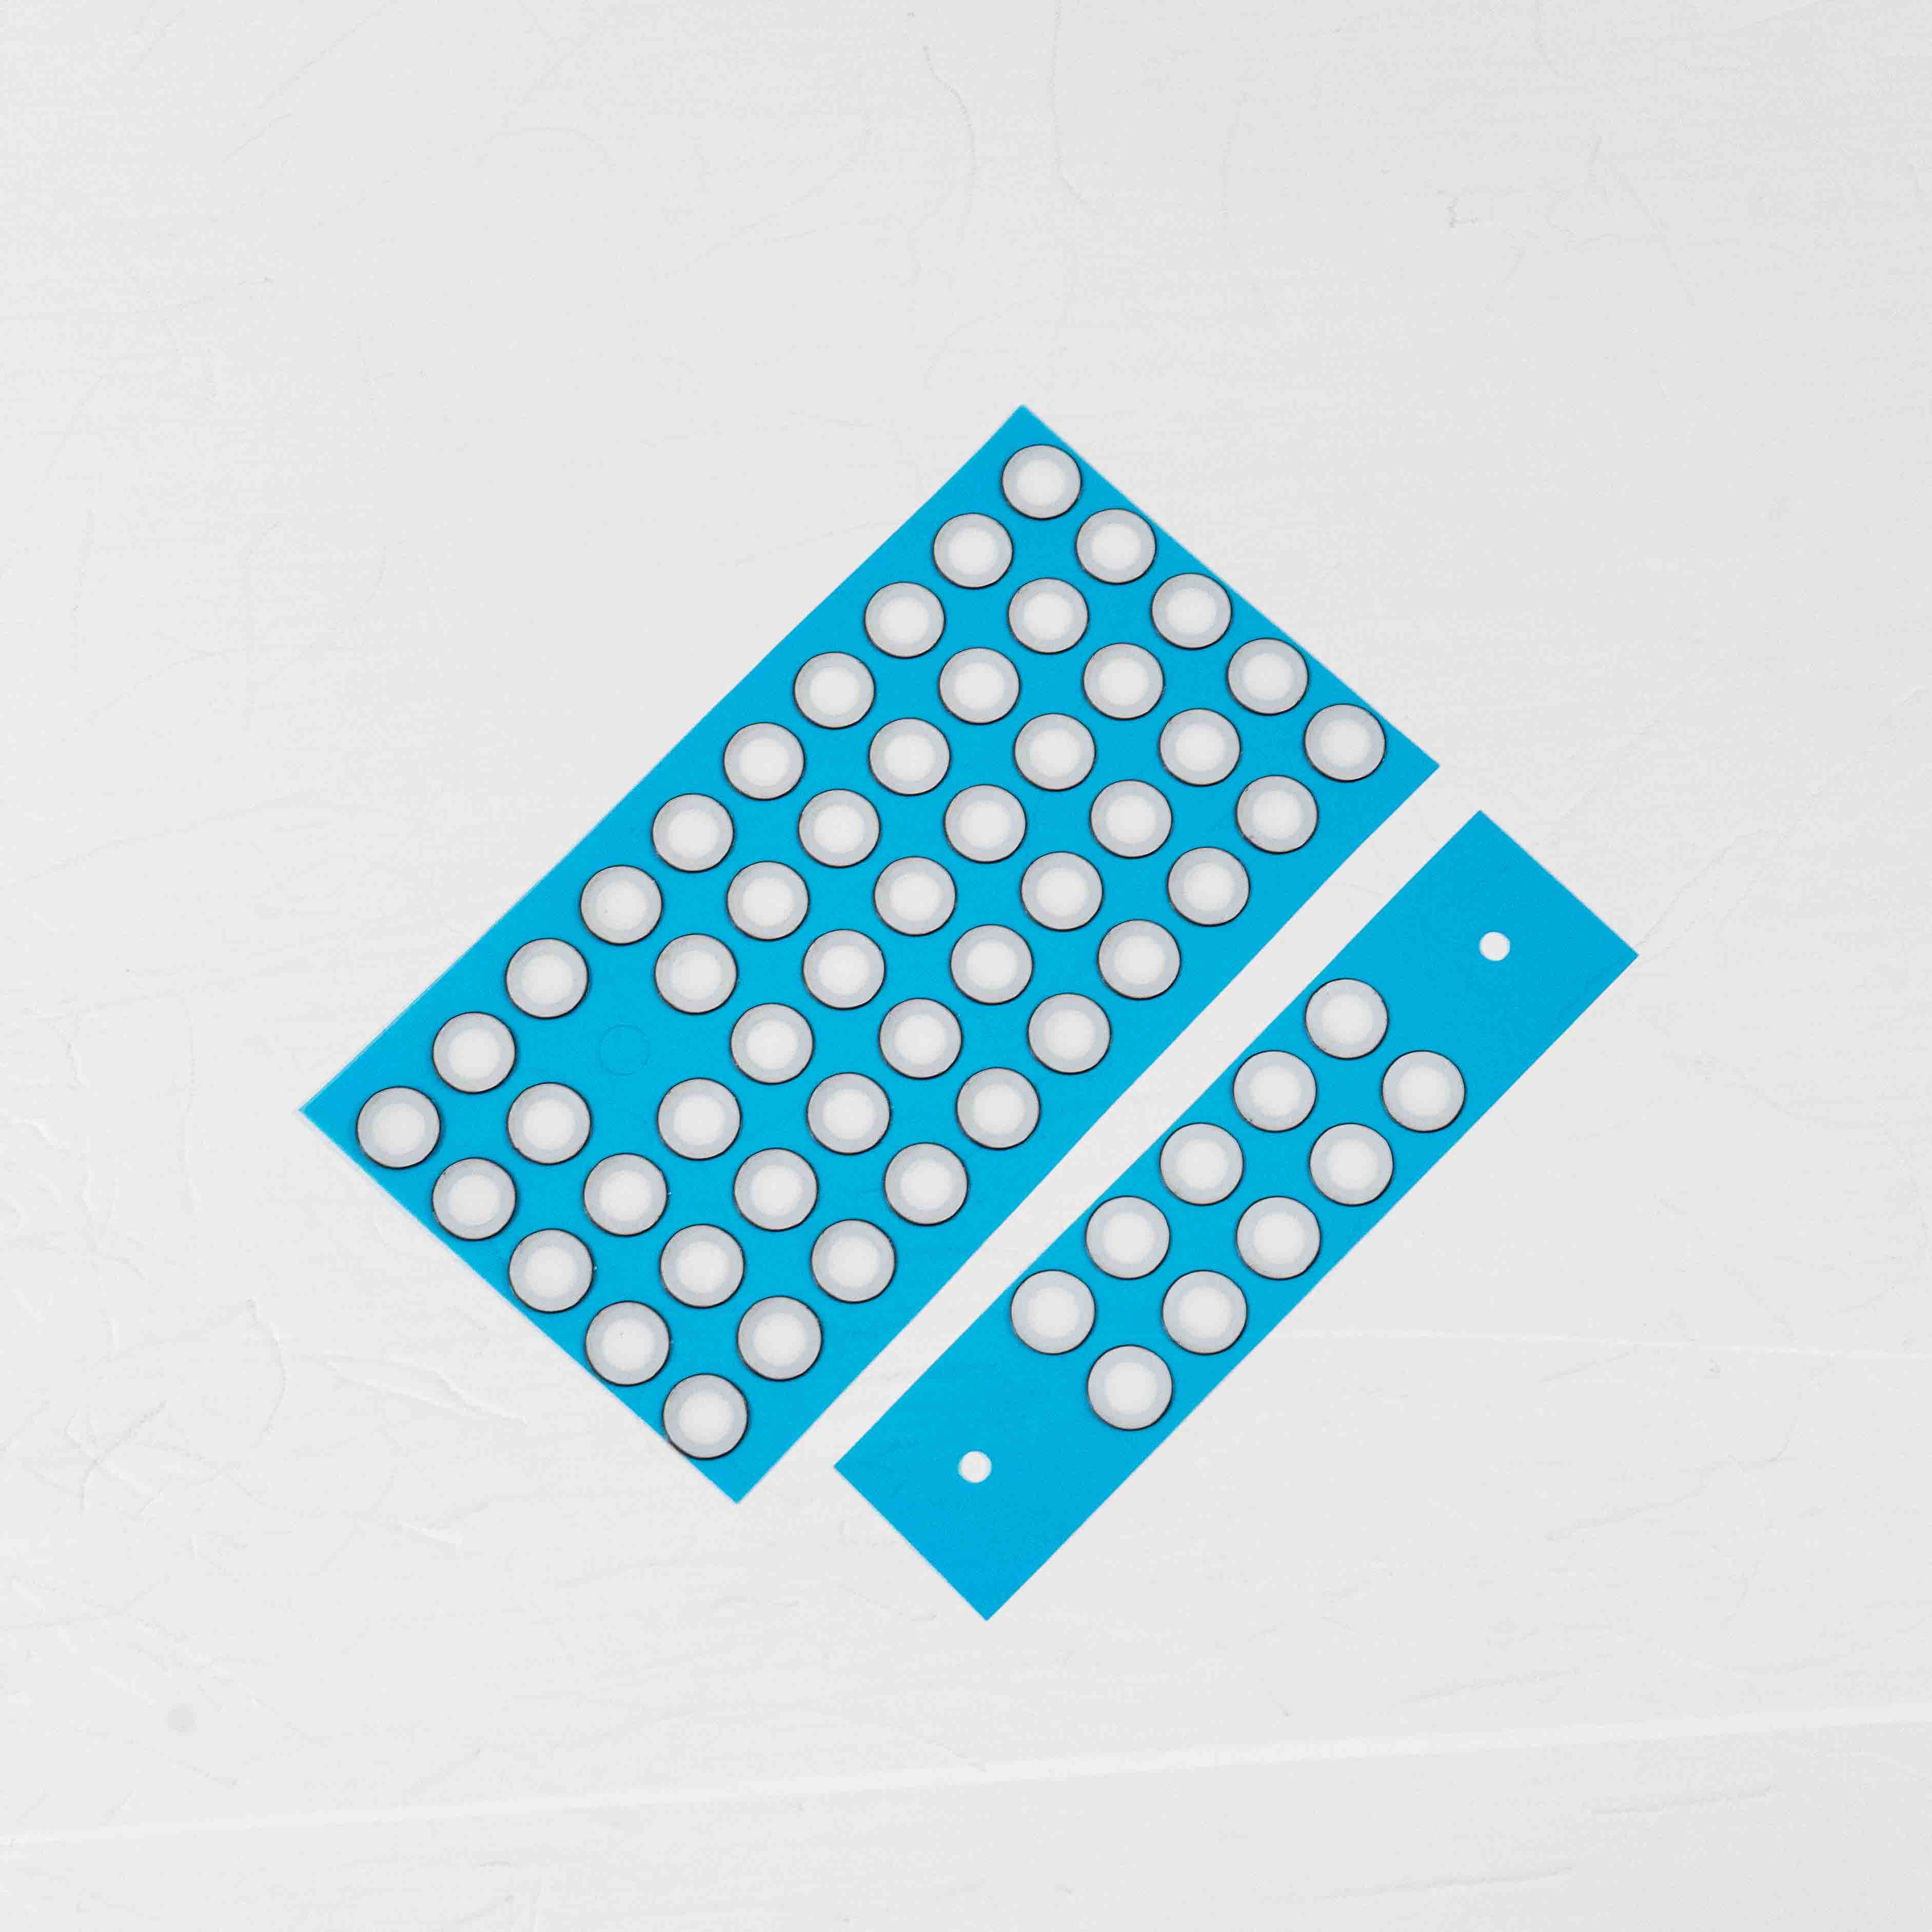
在实际项目中,防水透气膜模切加工场景大致可以归为三条主线:背胶复合解决“贴得牢、密封得住”;异形件解决“形状与开孔、声学路径怎么匹配”;卷带交付解决“量产阶段每一片是否一致”。三条主线对应的技术问题不同,验收方法也不同,混在一起谈很容易把问题归错因。
二、背胶复合:密封可靠性的隐形工序
背胶结构不等于“随便贴一层双面胶”
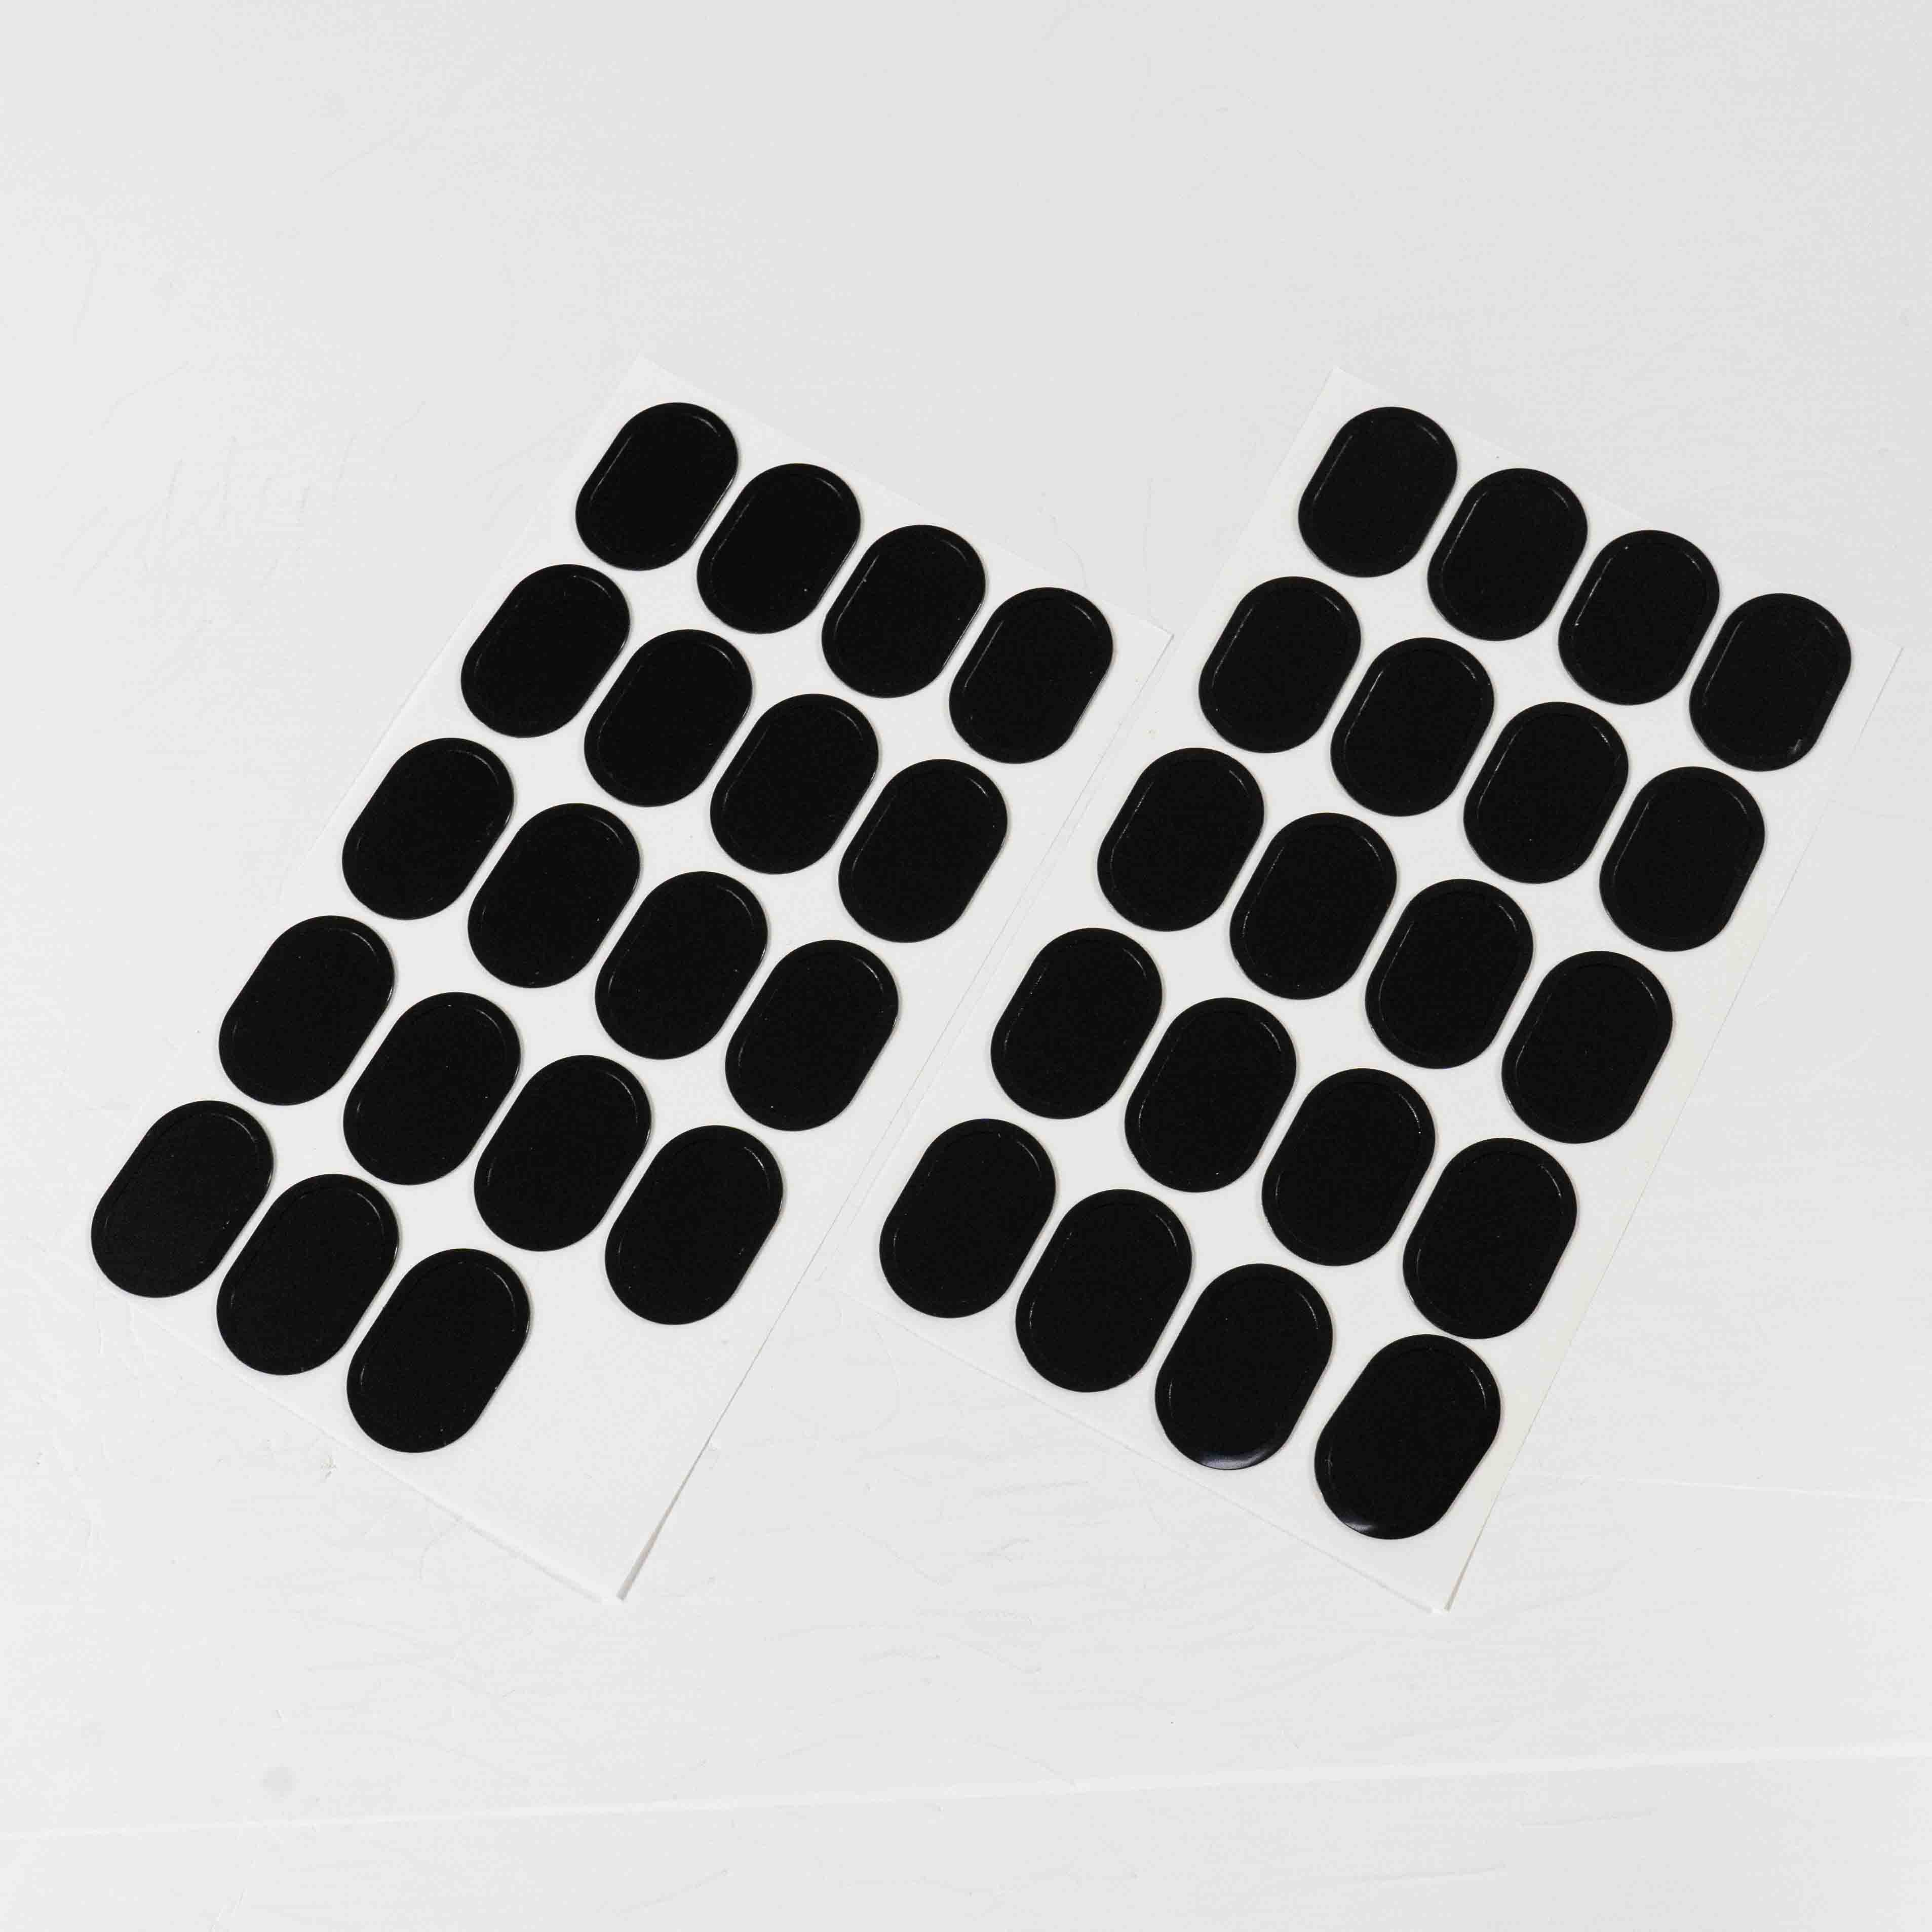
防水透气膜组件通常由膜层、背胶层、离型层构成。背胶既要固定膜片,又要在壳体曲面、窄边框、泡棉台阶等位置形成连续密封。以电动剃须刀防水透气膜 SDL8010B 为例,采用高端泡棉胶贴合,泡棉层的压缩量可以吸收壳体公差与装配应力,同时保持胶层与膜层之间不出现翘边。相比之下,平面双面胶在平整塑料壳上更容易控制,但在有台阶或曲率的位置,压缩补偿能力有限。
复合环节常见的失效并不是“胶不粘”,而是溢胶、胶层偏心、离型纸起翘导致贴装偏移。膜片本身很薄,ePTFE 防水透气膜的膜厚区间为 0.02~0.3mm,透声膜与透音膜可做到 0.01~0.3mm,胶层一旦溢到透气区域,透气量会直接下降;溢到声学通道,插入损耗曲线就会出现异常。因此复合后的外观检验,重点应放在胶层边界与膜片有效区的相对位置,而不是只看粘不粘。
复合后值得写进验收标准的几项测试
- 防水静水压测试:确认背胶复合后组件整体不渗漏,而非只测裸膜。
- 真水负压测试:如电动牙刷泄压平衡透气膜 SDL8018W,通过 50kPa 真水负压测试,该类测试更接近实际进水工况。
- 盐雾测试:泄压平衡膜经 72 小时盐雾测试无渗漏,适合户外与车载场景。
- 高低温循环与潮态老化:验证胶层在温变下的持粘与膜层性能稳定性。
- 透气量测试:复合前后对比,确认有效透气面积未被胶层侵占。
- 声学测试:透声、透音类产品需测插入损耗、THD 增量与频响曲线。
三、异形件:非标开孔、声学路径与打样节奏
异形冲型的典型形态
标准圆形膜片在腔体结构规整时通用性较好,但多数消费电子与户外设备的开孔并不规则:跑道形、腰形、长条形泄压通道、贴合扬声器腔体的弧形轮廓、多孔阵列、以及需要避开结构筋位的异形缺口。智能头盔的 ePTFE 防水透声膜需要在 IP68 条件下保障骑行蓝牙通话,手持对讲机的 IP68 防水透声膜要在户外通讯中同时兼顾防护与拾音,这两类结构通常都不是规则圆形。
异形件的难点集中在两点:一是冲切边缘的一致性,边缘毛刺或微裂纹会在温变与振动中扩大;二是有效面积的核算,异形轮廓下膜片有效透气区与开孔投影区并不重合,需要按实际通道面积反推透气量是否满足腔体需求。
异形件打样的可操作步骤
- 明确使用场景:先判断是泄压、透气还是声学通透需求。防水透气膜只管透气泄压;防水透声膜兼顾防水防尘与声音通透,用于扬声器、麦克风等声学部件。
- 提供开孔尺寸图与壳体结构:包括开孔尺寸、安装方式、是否有台阶或曲面、装配方向。
- 确认腔体容积与温变速率:腔体越大、温变越快,越需要泄压平衡膜。普通透气膜透气量较小(300~1000 ml/min/cm²),适用于手机、手表等小腔体;泄压平衡膜透气量更大(1800~5000 ml/min/cm²),用于电池包、汽车 ECU、大功率灯具等场景。
- 按声学要求选膜:高保真设备选透音膜,常规通话与语音播报用标准透声膜。透声膜在 100Hz~10kHz 响应曲线平坦、无共振峰,可用于主动降噪耳机,不干扰麦克风相位与拾音。
- 确认背胶与出货形态:胶系、厚度、离型方式,以及片材、卷料还是模切成品卷带。
- 安排装机实测:防护等级覆盖 IP54 到 IPX8,具体需结合壳体结构、开孔尺寸与安装方式综合评估,建议提供样机测试。
打样节奏上,常规样品一般 3-5 个工作日完成,加急样 1-2 个工作日出样。标准规格样品可免费提供,定制异形模切样品可能收取少量打样费,批量下单后予以抵扣。打样阶段无起订量要求,批量订单按规格不同,最小起订量一般为 500-1000 片,支持多种规格混合订购。深圳宝安松岗设有自有模切产线,可安排看厂。
四、卷带交付:量产一致性怎么落地
卷带交付要约定的参数
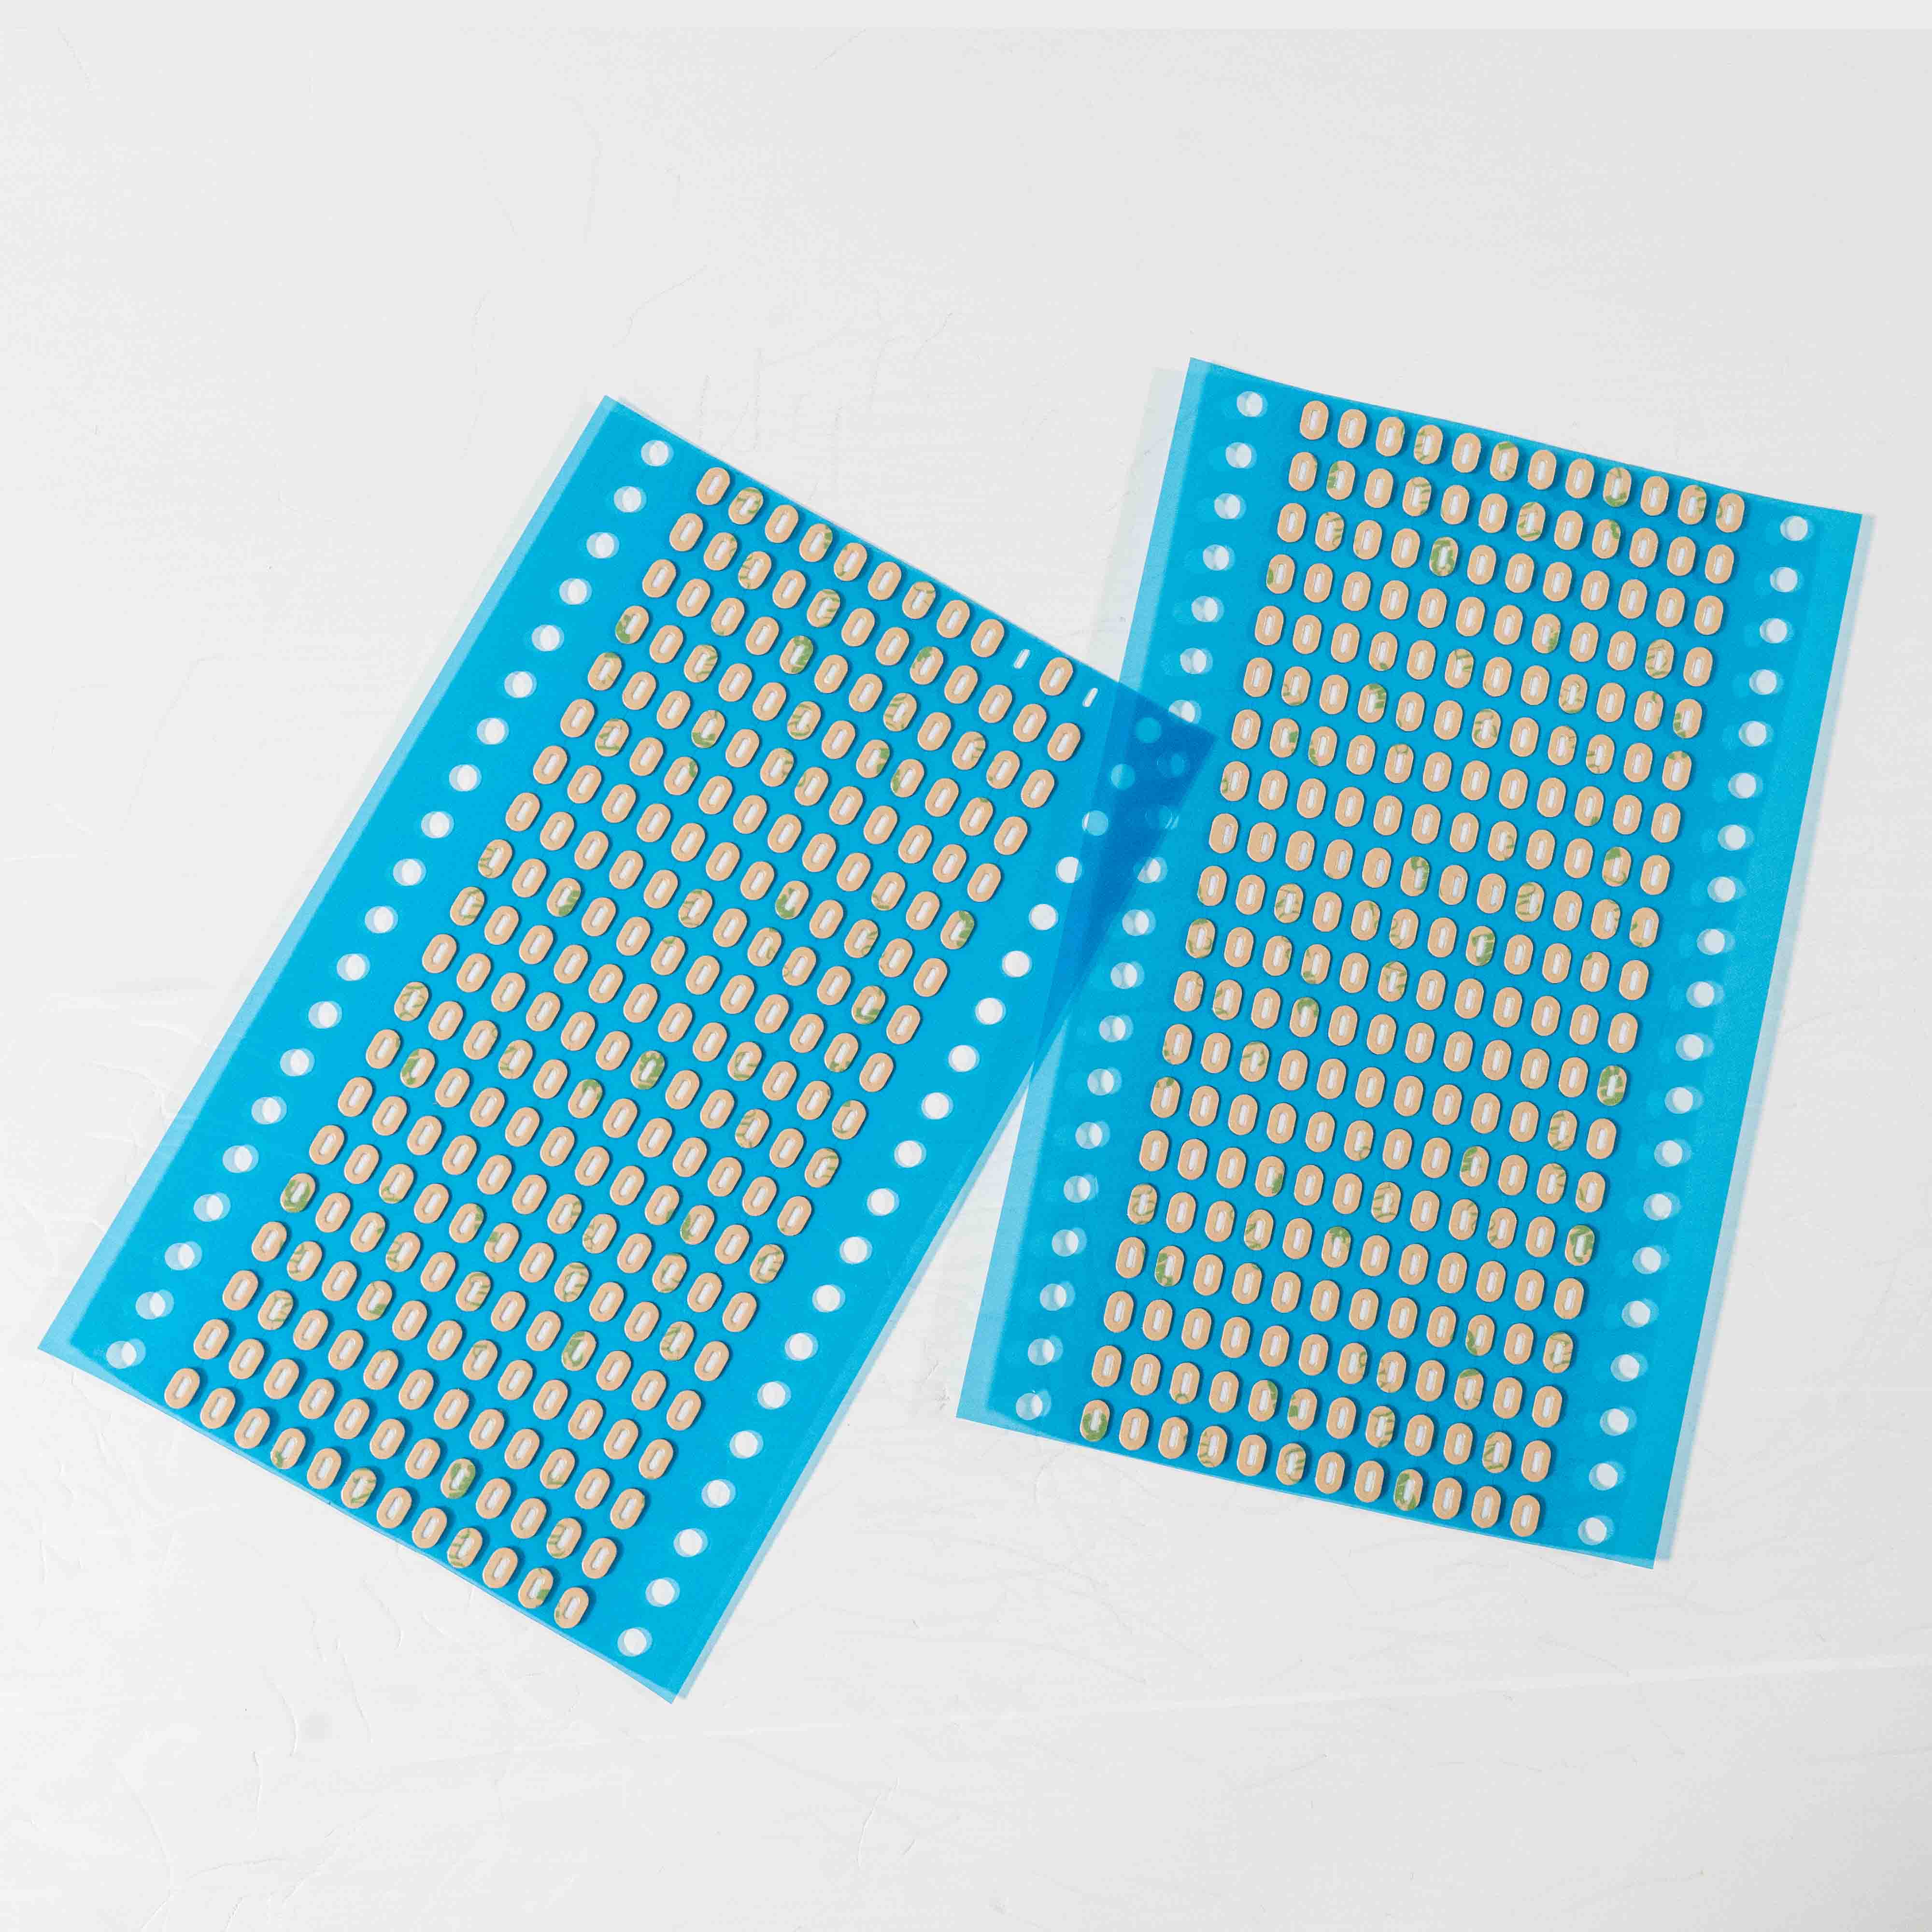
进入量产阶段,膜片不再是“一片一片贴”,而是配合贴装机自动上料。卷带的料带宽度、卷径、片间距、出料方向、离型纸剥离力、接头数量,都会直接影响产线稼动率。剥离力偏大,贴装头取料失败;偏小,运输途中膜片移位。方向标记不清晰,容易整卷贴反。这些参数在打样阶段就应确认,避免量产后返工。
三种出货形态的适用差异
| 出货形态 | 适合阶段 | 上料方式 | 一致性关注点 | 说明 |
|---|---|---|---|---|
| 片材 | 打样验证、小批量试产 | 手工贴装 | 单片外观与胶层边界 | 便于快速装机测试,不适合大规模自动线 |
| 卷料(未冲切) | 客户自行冲型 | 客户设备加工 | 膜材张力、接头处理 | 对客户加工能力有要求 |
| 模切成品卷带 | 量产爬坡与稳定量产 | 贴装机自动取料 | 片间距、方向、剥离力 | 一致性最易管控,需提前约定卷带规格 |
五、四类膜材的选型对照
选型时最容易出现的偏差是把“透气量越大越好”当成默认原则。透气量过大,会把多余湿气带进腔体,正确做法是按腔体容积与温变速率算量。以下是四类膜材的主要指标差异。
| 类型 | 关键指标 | 防护等级 | 膜厚 | 典型场景 |
|---|---|---|---|---|
| ePTFE 防水透气膜 | 透气量 300~3000 ml/min/cm² @70mbar,耐温 -40~125℃ | IP67/IP68 | 0.02~0.3mm | 户外电子、安防、车载 |
| 防水透声膜 | 声损 ≤1dB,插入损耗 ≤2dB@1kHz | IP67/IP68 | 0.01~0.3mm | 对讲机、摄像头、智能手表 |
| 防水透音膜 | THD 增量 ≤0.5%,频响波动 ≤±1.5dB | IP67/IP68 | 0.01~0.3mm | 高保真音箱、ANC 耳机、助听器 |
| 泄压平衡透气膜 | 透气量 1800~5000 ml/min/cm²,静水压 ≥80kPa | 结合结构评估 | 按方案定制 | 电池包、汽车 ECU、大功率灯具、户外音箱、电动牙刷 |
实测数据显示,不含无纺布贴合的纯 ePTFE / PU 防水通音膜在 1kHz 下插入损耗可控制在 ≤1dB,THD 增量 ≤0.5%,适合对声学保真度敏感的结构。医疗可穿戴腕戴设备上的泄压膜采用 0.2µm 孔径方案,兼顾泄压与阻隔需求。材料层面,ePTFE 具备较强的化学惰性与抗老化性,正常使用条件下防水性能可维持 10 年以上。
六、询价与验厂清单
- 产品用途与安装位置:泄压、透气还是声学通透,安装在壳体哪个面。
- 2D/3D 图纸:开孔尺寸、公差、是否有台阶与曲面、装配方向。
- 腔体容积与温变条件:用于反推所需透气量区间。
- 目标防护等级:IP54 至 IPX8 之间明确目标,并提供样机验证条件。
- 声学指标:是否需要频响曲线、THD、SPL 等电声实测数据支持。
- 胶系与厚度要求:平面胶、泡棉胶或其他结构。
- 出货形态与卷带规格:片材、卷料或成品卷带,卷径与片间距。
- 数量与节奏:打样无起订量,量产最小起订量通常 500-1000 片,混合规格可一并沟通。
- 资料需求:RoHS 合规报告、SGS 检测报告、IP 防护等级测试报告、MSDS、ISO 9001 质量管理体系认证,均可提供原件扫描件。
- 看厂安排:确认产线、检验流程与样品留存方式。
常见问题 FAQ
Q:防水透气膜、防水透声膜、泄压平衡膜,怎么快速区分该用哪一种?
A:先看功能目标。只需要平衡腔体内外压差、不涉及声音,用防水透气膜或泄压平衡膜;腔体大、温变剧烈(电池包、汽车 ECU、大功率灯具、户外音箱),选泄压平衡膜,透气量 1800~5000 ml/min/cm²;手机、手表这类小腔体用普通透气膜,透气量 300~1000 ml/min/cm²。扬声器、麦克风位置需要声音通透,选防水透声膜;对保真度要求高、需要 ANC 支持的结构,选防水透音膜。
Q:膜材标称 IP68,装机后实测不达标,问题通常出在哪里?
A:多数情况不在膜材本身,而在模切加工与装配环节。常见原因包括背胶复合后有效透气区被溢胶侵占、异形冲切边缘存在毛刺或微裂纹、壳体开孔与膜片有效区错位、装配应力导致胶层局部脱开。建议先复测复合后组件的静水压与真水负压,再排查装配结构。
Q:打样需要多长时间?有起订量要求吗?
A:常规样品一般 3-5 个工作日完成,加急样 1-2 个工作日出样。打样阶段无起订量要求;标准规格样品可免费提供(顺丰到付),定制异形模切样品可能收取少量打样费,批量下单后可抵扣。批量订单按规格不同,最小起订量一般为 500-1000 片,支持多种规格混合订购。
Q:可以把频响曲线、THD、SPL 这类电声数据一起做出来吗?
A:可以配合客户做频响曲线、THD、SPL 等电声实测,并提供量化数据。对于透音膜方案,重点关注 THD 增量是否控制在 ≤0.5%、频响波动是否在 ±1.5dB 以内,以及 100Hz~10kHz 区间是否存在共振峰。
Q:量产阶段怎么保证每一片和样品一致?
A:关键在于把打样阶段确认的参数写进卷带规格:料带宽度、卷径、片间距、出料方向、离型纸剥离力、接头数量。同时约定来料检验项目,如外观、胶层边界、透气量抽检,并将样品留存作为比对基准。模切成品卷带配合贴装机自动上料,是量产一致性较易管控的形态。
给采购与工程人员的建议:在询价前先整理好开孔图纸、腔体容积、目标 IP 等级与声学指标四项信息,连同样机一并提供给模切加工方,先做装机实测再谈量产规格,可以显著减少后期结构改模与返工成本。
相关文章 Related Articles
防水透声膜模切加工怎么做?精度、复合与卷带包装要点
防水透声膜模切加工的精度、复合与卷带包装,直接决定成品声学与防护表现。本文梳理膜材选型、公差控制、胶系复合、卷带包装与打样量产要点。
户外灯具防水透气膜应用:结露、泄压与 IP 等级怎么平衡
户外灯具密封腔体在温变下产生压差,结露与泄压常是防水失效的真正主因。本文拆解结露、泄压与 IP 等级的相互制约,并给出膜材选型、实测指标与验证清单。
防水透气膜应用场景有哪些?8 类工况与选型对照
从口腔护理小腔体泄压到智能头盔 IP68 通话,梳理 8 类典型工况下防水透气膜、泄压平衡透气膜与防水透声膜的选型逻辑、关键指标与验证方法。

评论
暂无评论,来发表第一条吧~