
一、膜材参数不等于成品表现:加工环节才决定最终结果
在 TWS 耳机、智能手表、对讲机、安防摄像头这类产品上,防水透声膜所占的面积往往只有几毫米直径。但这一小片膜要同时完成两件事:挡住水与粉尘,并让声音近乎无损地通过。膜材本身的规格再理想,只要模切与复合环节出现偏差,装到壳体上之后就可能是另一回事——声压下降、频响曲线出现共振峰、防水测试通不过,都可能源于加工而非膜材。
实测数据显示,加工到位的 ePTFE 防水透声膜在 1kHz 下插入损耗可控制在 ≤1dB;面向高保真与主动降噪场景的透音膜,总谐波失真(THD)增量 ≤0.5%、频响波动 ≤±1.5dB。这些数字并不是膜材单方面能保证的:模切毛边、胶层溢胶、复合错位、卷带张力过大造成的膜面拉伸,都会直接改变声学结果。
因此,讨论防水透声膜模切加工,本质上要回答三个问题:精度如何稳定复现、复合如何不干扰声学通道、卷带包装如何把从工厂到产线的不良率压住。
二、先选对膜,再谈加工
四类膜材的分工差异
| 膜材类型 | 透气量 / 耐压 | 防护等级 | 膜厚范围 | 声学承担 | 典型应用 |
|---|---|---|---|---|---|
| ePTFE 防水透气膜 | 300~3000 ml/min/cm² @70mbar | IP67 / IP68 | 0.02~0.3mm | 不承担声学通道 | 腔体透气、防尘防水 |
| 防水透声膜 | 按结构定制 | IP67 / IP68 | 0.01~0.3mm | 1kHz 插入损耗 ≤1dB | 扬声器、麦克风、通话孔 |
| 防水透音膜 | 按结构定制 | IP67 / IP68 | 0.01~0.3mm | THD 增量 ≤0.5%、频响波动 ≤±1.5dB | 高保真音频、ANC 耳机 |
| 泄压平衡透气膜 | 1800~5000 ml/min/cm²,静水压 ≥80kPa | 静水压导向 | 按腔体需求 | 不用于声学 | 电池包、汽车 ECU、大功率灯具 |
泄压平衡膜与普通透气膜:透气量并非越大越好
泄压平衡膜透气量区间为 1800~5000 ml/min/cm²,静水压 ≥80kPa,面向电池包、汽车 ECU、大功率灯具等大腔体或温变剧烈的场景;普通透气膜透气量通常为 300~1000 ml/min/cm²,适用于手机、手表这类小腔体。腔体越大、温变越快,越需要泄压能力更强的膜。
但透气量不适合盲目放大。透气量过大,会把外部湿气更快地带进腔体,反而增加凝露风险。合理做法是按腔体容积与温变速率核算所需透气量。
透声膜与透音膜:按声学要求分级
防水透气膜只负责透气泄压,不承担声学通道;防水透声膜在防水防尘的同时让声音通过,用于扬声器、麦克风等声学部件位置。高保真设备选透音膜,常规通话与语音播报用标准透声膜即可。透声膜在 100Hz~10kHz 频段响应曲线平坦、无共振峰,可用于主动降噪(ANC)耳机,不干扰麦克风相位与拾音。
选型与询价前的准备清单
- 确认开孔功能:是扬声器/麦克风声学通道,还是纯透气泄压孔;
- 确认腔体容积与温变速率,据此确定透气量区间,而不是直接取最大值;
- 确认防护目标(IP54 / IP66 / IP67 / IPX7 / IPX8),并结合壳体结构、开孔尺寸与安装方式综合评估,建议提供样机实测;
- 确认声学要求:常规语音用标准透声膜,高保真或 ANC 场景用透音膜;
- 确认复合结构:是否需要背胶、泡棉胶、防尘网或保护膜;
- 确认出货形态:卷料、片材还是模切成品,以及卷带方向、卷径与载带要求。
三、精度:模切加工中最容易失控的环节
尺寸公差与异形冲型
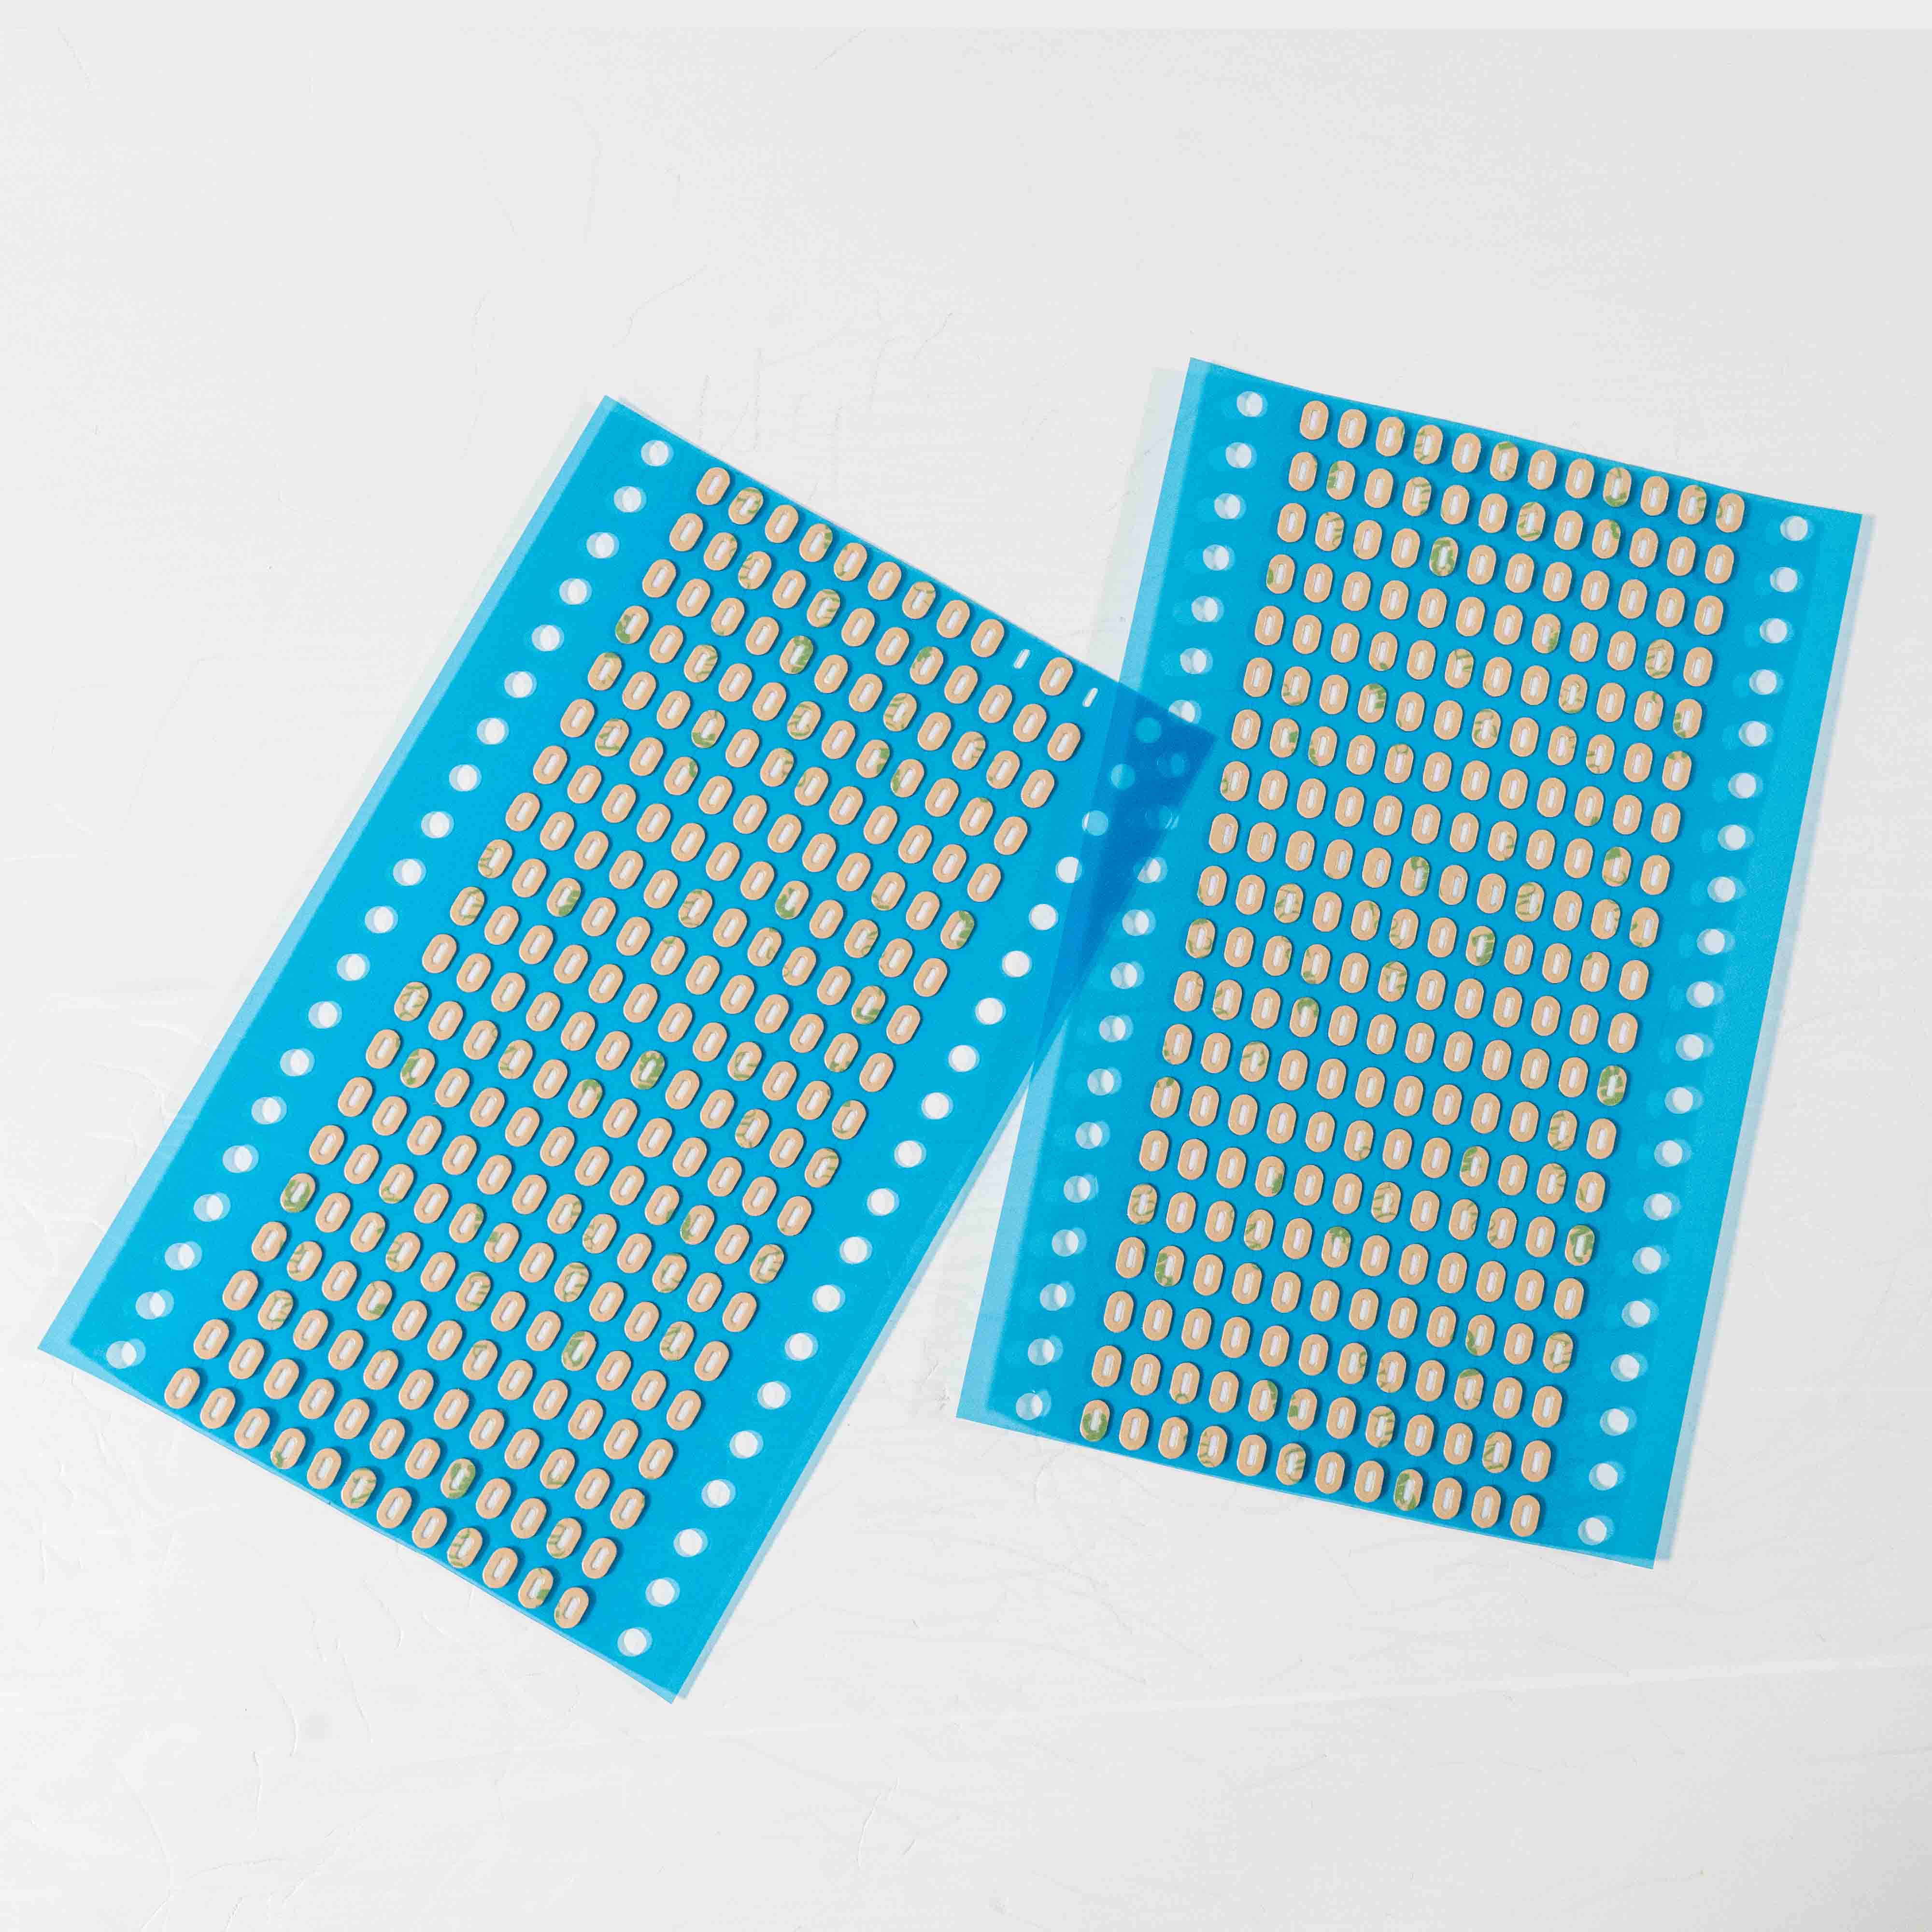
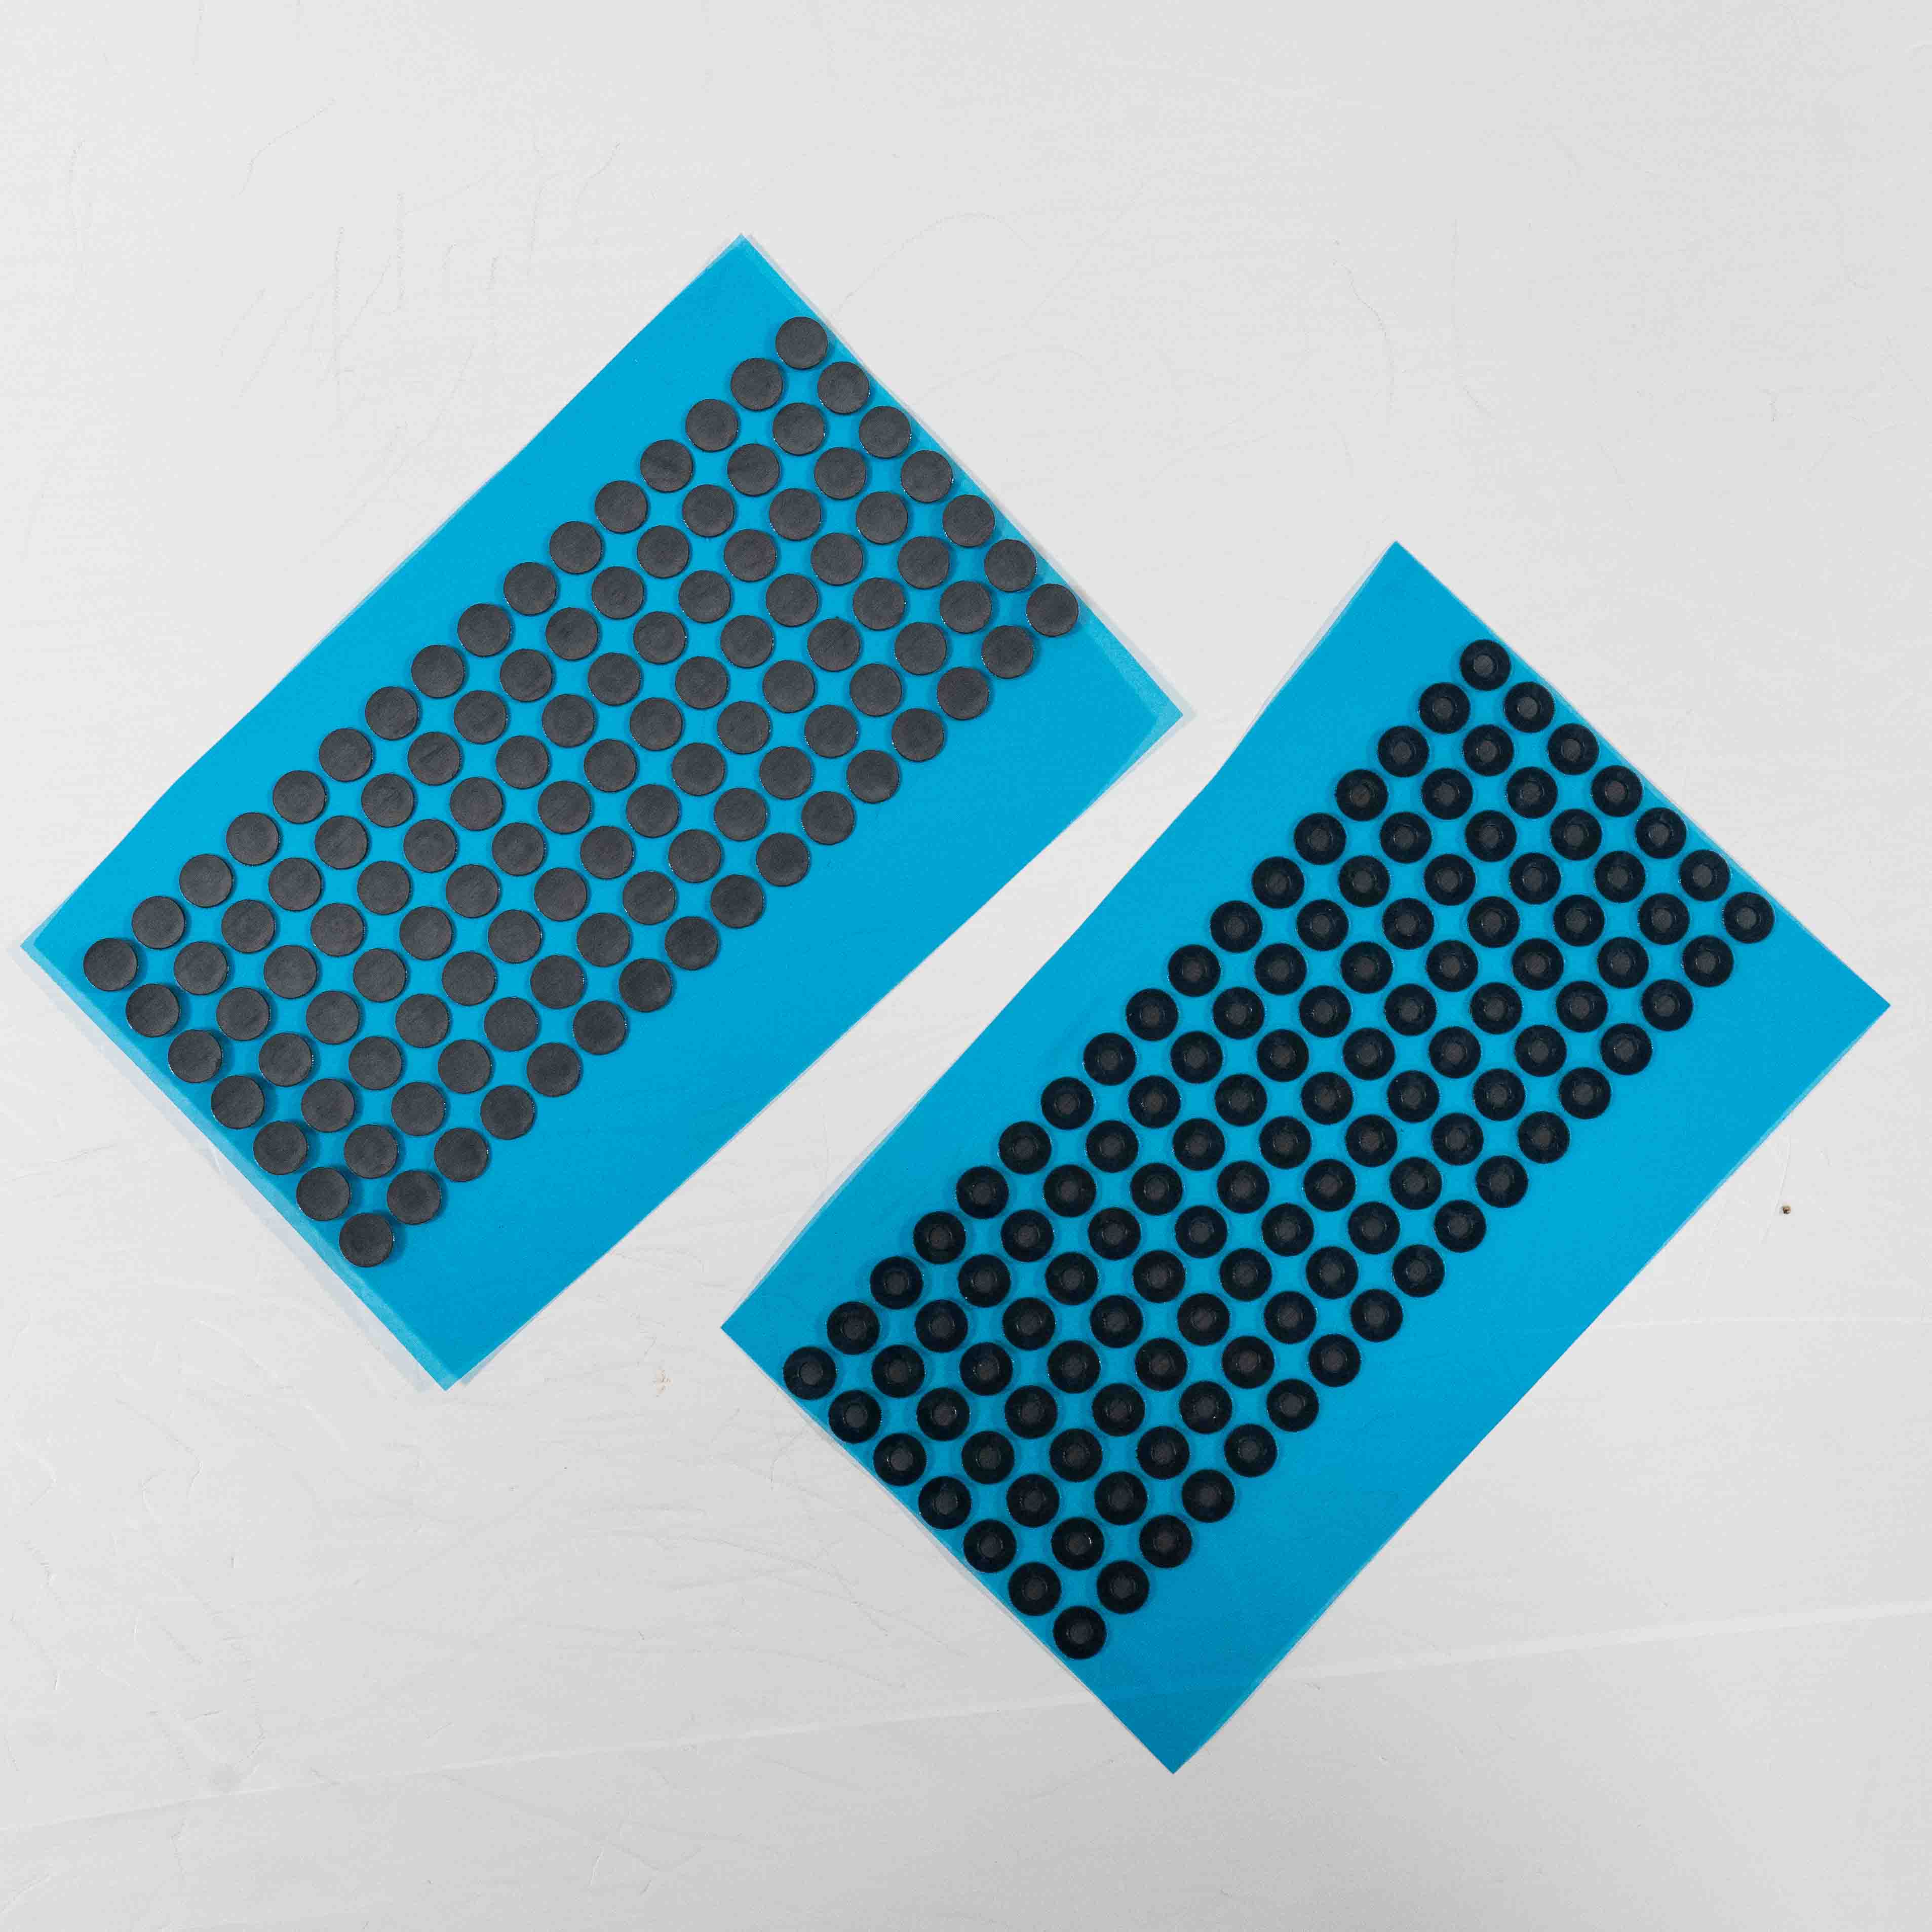
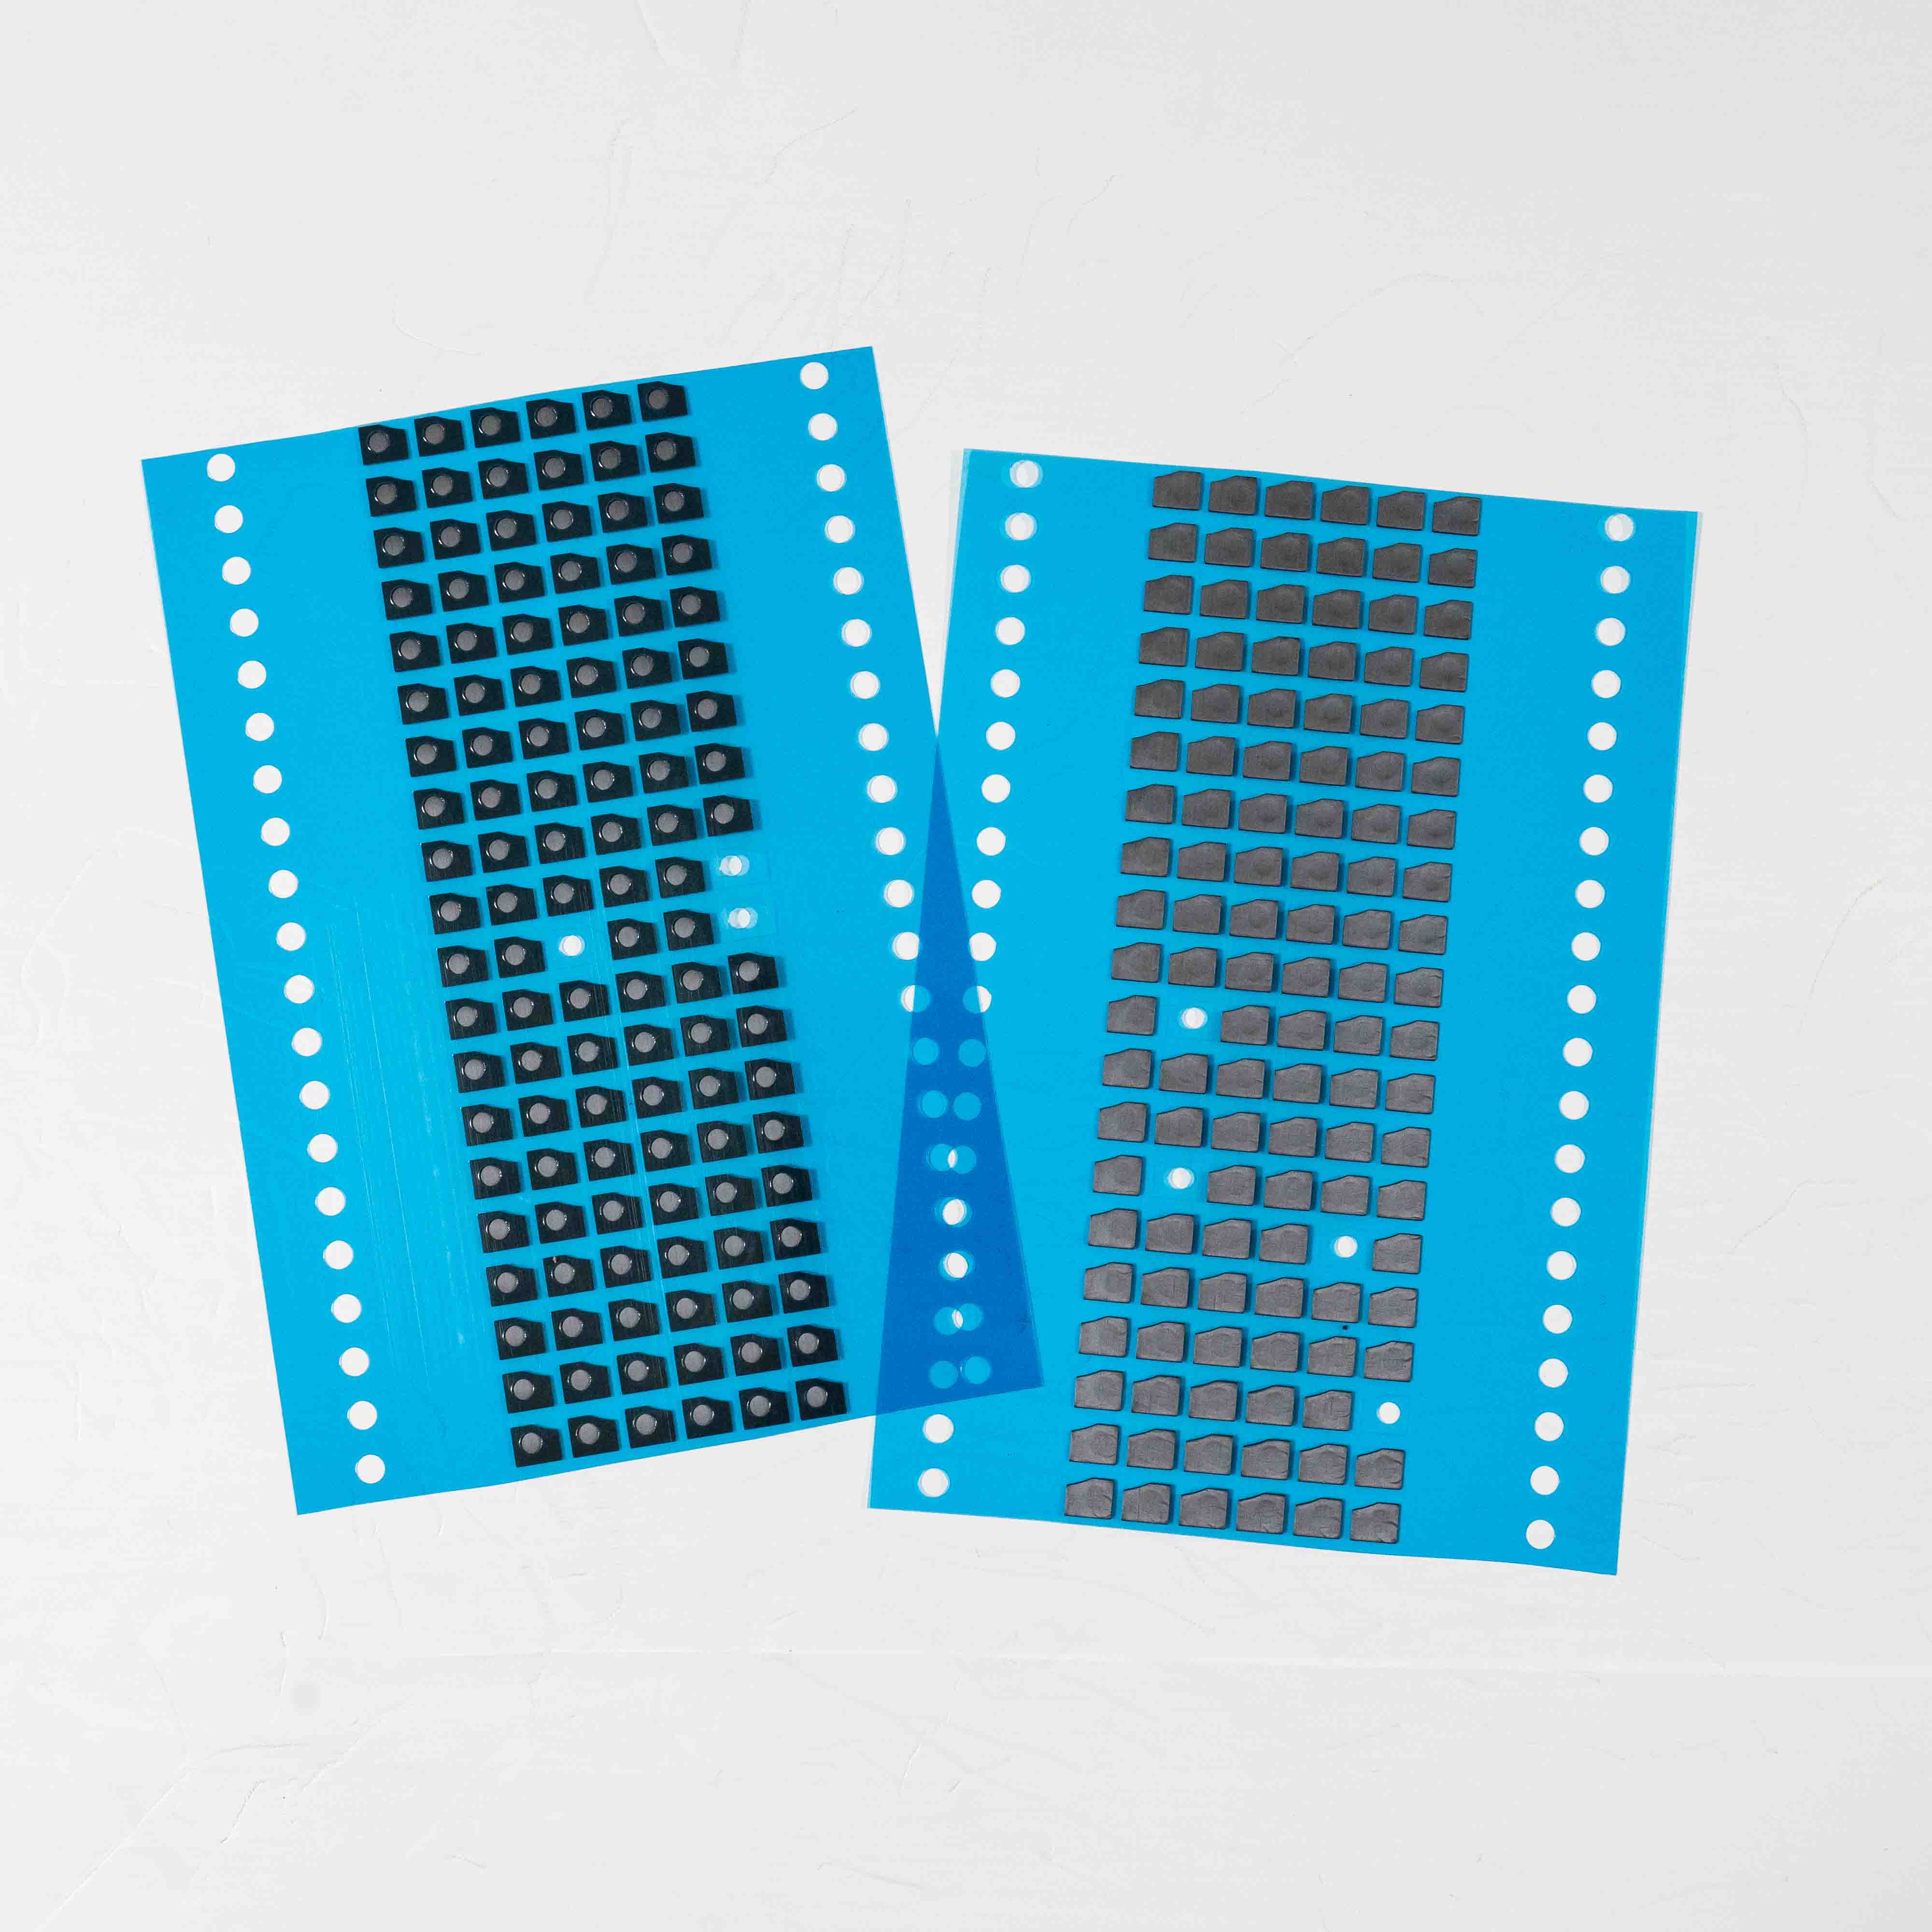
透声膜的声学表现与有效通气面积强相关。开孔尺寸偏小,插入损耗上升;开孔尺寸偏大,防水裕度下降。因此在异形冲型与多孔阵列结构中,关键是让每一片的有效开孔面积稳定落在设计窗口内,而不是只看外形轮廓公差。对于圆形、跑道形、带定位耳的异形件,通常需要在刀模设计与排版方向上一并考虑材料经纬向收缩差异。
毛边、拉丝与颗粒污染
ePTFE 与 PU 都属于偏软、易拉伸的膜材。冲切时若刀口钝化或压力设置不当,容易出现毛边、拉丝和微屑。微屑附着在膜面,一是影响外观,二是可能堵塞部分微孔,造成同批次内声学指标离散。加工环境与除尘方式因此比很多人预想的更重要。
张力控制与膜面平整度
卷绕张力偏大,膜面会被拉伸,孔径随之发生变化,最终反映到频响曲线上;张力偏小,卷料又会松卷、错层,自动化贴装时定位漂移。稳定的做法是把张力与卷径联动控制,并在批量过程中定期抽检声学指标,而不是只在打样阶段验证一次。
四、复合:胶层与膜孔的相对位置决定一致性
多数防水透声膜实际交付的是复合件:膜 + 背胶,或膜 + 泡棉胶 + 离型膜。复合环节要解决三件事。
- 对位精度:胶层开孔与膜材有效区需保持同心,偏移过大会让实际声学通道缩窄;
- 溢胶与残胶:胶层受热或受压后流入声学通道,会直接抬高插入损耗;
- 离型力稳定:离型力波动会造成贴装时掉片或撕膜带起膜材。
不同结构对胶系的要求不同。薄型背胶适合空间受限的穿戴设备;泡棉胶贴合更适合对密封面平整度容忍度较高的结构,例如电动剃须刀防水透气膜 SDL8010B 采用的就是高端泡棉胶贴合方案,并持续稳定出货。背胶可按丙烯酸胶系、硅胶系、泡棉胶系等方向选择,具体需结合壳体材质、密封面粗糙度与装配压力确定。
复合完成后建议做一次声学复测。膜材来料合格、复合后插入损耗上升,通常意味着胶层或对位出了问题,而不是膜材本身。
五、卷带包装:量产交付的最后一公里
卷带包装看起来是包装问题,实际上是良率问题。常见要求包括:
- 载带材质与腔体尺寸匹配膜片外形,避免运输中晃动造成边缘损伤;
- 卷绕张力稳定,不压伤膜面、不产生折痕;
- 剥离力控制在贴装设备可稳定取片的区间;
- 需要防静电的场景,按客户要求提供相应载带;
- 卷径、卷向、每卷数量与料号标识一致,便于产线追溯。
卷料、片材、模切成品三种出货形态各有适用场合:自动贴装产线一般要求卷带;小批量试产可用片材;结构复杂、需要人工装配的产品,有时直接用模切成品更省事。形态选择应在打样阶段就确定,避免量产前临时切换导致良率波动。
六、从打样到量产:路径怎么走更高效
常规样品一般 3-5 个工作日完成,加急样可压缩到 1-2 天出样。标准规格样品可免费提供(顺丰到付);定制异形模切样品可能收取少量打样费,批量下单后可抵扣。打样阶段无起订量要求;批量订单按规格不同,最小起订量一般为 500-1000 片,支持多种规格混合订购。具体费用与排期需结合图纸与数量评审后确认。
从打样到量产,比较稳的推进顺序是:提供图纸或样件与装配位置 → 确认膜材类型与防护目标 → 确认复合结构与背胶 → 打样并做声学与防水实测 → 小批量验证贴装工艺 → 确认卷带规格后进入量产。前两步的信息越完整,后续返工越少。
七、品质验证与可追溯资料
判断防水透声膜模切加工是否靠谱,主要看测试方法而不是看宣传口径。关键测试项目包括:防水静水压测试、透气量测试、插入损耗与声损测试、高低温循环与潮态老化、盐雾测试。其中泄压平衡膜经 72 小时盐雾无渗漏,属于较常见的验证门槛。
ePTFE 膜材具备较强的化学惰性与抗老化性,正常使用条件下防水性能可维持 10 年以上。可提供的资料包括 RoHS 合规报告、SGS 检测报告(防水、透气、耐温等)、IP 防护等级测试报告、MSDS 安全数据表,以及 ISO 9001 质量管理体系认证,一般均可提供原件扫描件。此外可配合客户做频响曲线、THD、SPL 等电声实测,并输出量化数据,便于研发端做设计验证。
八、不同应用场景下的加工侧重点
- 电动牙刷:泄压平衡透气膜 SDL8018W 通过 50kPa 真水负压测试,月出货 8 万片,重点在耐压与批次一致性;
- 电动剃须刀:SDL8010B 采用高端泡棉胶贴合,重点在密封面适应性与长期贴合可靠性;
- 智能头盔:ePTFE 防水透声膜达到 IP68,保障骑行蓝牙通话,重点在户外温变与风噪环境下的稳定性;
- 手持对讲机:IP68 防水透声膜,户外通讯防护,重点在声学通道不被胶层遮挡;
- 智能家居安防摄像头:透音膜与透声膜组合方案,兼顾拾音与提示音;
- 户外蓝牙音箱:泄压平衡透气膜,重点在温升带来的腔体压力波动;
- 太阳能爆闪警示灯:SDL8010B 泄压平衡膜,重点在长期户外老化;
- 医疗可穿戴腕戴设备:泄压平衡膜采用 0.2µm 孔径,对洁净度与微孔一致性要求更高;
- TWS 耳机、助听器、运动相机:以透声/透音膜为主,重点在插入损耗与频响平坦度。
九、常见问题 FAQ
Q:模切加工会不会改变防水透声膜原本的声学性能?
A:会,影响主要来自三处:模切拉伸导致孔径变化、胶层溢入声学通道、卷带张力造成的膜面变形。控制方法是通过刀模与压力参数优化、复合对位精度管理,以及张力与卷径联动控制。批量过程中建议定期抽检插入损耗与频响曲线,而非只在打样阶段确认一次。
Q:泄压平衡膜和防水透声膜可以用同一片膜替代吗?
A:不建议。泄压平衡膜透气量在 1800~5000 ml/min/cm²,静水压 ≥80kPa,目标是快速平衡腔体压力;透声膜的设计目标是声音通透与防水防尘兼顾。两者在孔径结构与应用位置上分工不同,混用容易出现防水裕度不足或声学指标不达标。
Q:打样需要提供哪些材料,周期大概多久?
A:建议提供图纸或实物样件、装配位置说明、壳体开孔尺寸、目标防护等级、声学要求以及预计用量与出货形态。常规样品一般 3-5 个工作日,加急样可压缩到 1-2 天,具体以评审确认为准。标准规格样品可免费提供(顺丰到付),定制异形件可能收取少量打样费,批量下单后可抵扣。
Q:IP68 是膜材本身决定的,还是整体结构决定的?
A:是两者共同决定。防护等级覆盖 IP54 到 IPX8 等范围,实际能否达标需结合壳体结构、开孔尺寸、安装方式与密封面状态综合评估,因此通常建议提供样机做整机测试,而不是仅凭膜材规格书判断。
Q:卷带包装有哪些参数需要在打样阶段确认?
A:载带材质与腔体尺寸、卷绕张力、剥离力、卷径与卷向、每卷数量、是否需要防静电载带、料号与批次标识方式。这些参数直接影响贴装设备的取片成功率,建议在量产前与产线工艺人员共同确认。
如果需要推进具体项目,建议先整理好开孔尺寸、目标防护等级与声学要求三项信息,再向加工方索取对应膜材的实测数据与样品,用实测结果而不是参数表做选型决策。
相关阅读:深圳防水透声膜厂家怎么选
相关文章 Related Articles
户外灯具防水透气膜应用:结露、泄压与 IP 等级怎么平衡
户外灯具密封腔体在温变下产生压差,结露与泄压常是防水失效的真正主因。本文拆解结露、泄压与 IP 等级的相互制约,并给出膜材选型、实测指标与验证清单。
防水透气膜应用场景有哪些?8 类工况与选型对照
从口腔护理小腔体泄压到智能头盔 IP68 通话,梳理 8 类典型工况下防水透气膜、泄压平衡透气膜与防水透声膜的选型逻辑、关键指标与验证方法。

评论
暂无评论,来发表第一条吧~